


بلاگ
حد مجاز وجود هوا در خط لوله و معیارهای قبولی یا مردودی تست هیدرواستاتیک

حد مجاز وجود هوا در خط لوله و معیارهای قبولی یا مردودی تست هیدرواستاتیک را بررسی میکنیم؛ از Air Content و افت فشار تا الزامات ASME B31.8 و IPS.
فهرست محتوایی مقاله
حد مجاز وجود هوا در خط لوله و معیارهای قبولی یا مردودی تست هیدرواستاتیک
آزمون هیدرواستاتیک یکی از مهمترین روشهای کنترل استحکام، یکپارچگی و آببندی خطوط لوله و تجهیزات تحت فشار است. در این آزمایش، سیستم با آب یا سیال مناسب پر شده و پس از تخلیه هوای محبوس، فشار تا مقدار تعیینشده افزایش پیدا میکند. سپس فشار برای مدت مشخصی در سیستم نگه داشته میشود تا رفتار خط لوله، اتصالات، فلنجها، جوشها و سایر اجزای تحت فشار بررسی شود.
در نگاه اول ممکن است تصور شود که اگر فشار موردنظر بهراحتی ایجاد شود، آزمایش هیدرواستاتیک موفق بوده است؛ اما چنین برداشتی صحیح نیست. وجود هوای محبوس در خط لوله، حتی در حجم نسبتاً کم، میتواند نتیجه تست را تحت تأثیر قرار دهد و باعث شود تغییرات فشار ناشی از تراکمپذیری هوا با نشتی واقعی اشتباه گرفته شود.
به همین دلیل، یکی از مراحل مهم در بسیاری از پروژههای خط لوله، بررسی Air Content یا میزان هوای باقیمانده در Test Section است. در پروژههای خطوط انتقال، معیار رایج برای هوای باقیمانده معمولاً 0.2 درصد حجم داخلی بخش آزمایش در نظر گرفته میشود؛ البته این عدد را نباید بدون توجه به مشخصات پروژه به همه تستها تعمیم داد. برای مثال، در برخی دستورالعملهای تخصصی مانند DNV و IGEM مقدار 0.2 درصد بهعنوان معیار قابل قبول مطرح شده است، در حالی که IPS-C-PI-350 بر هواگیری کامل پیش از اعمال فشار تأکید دارد و برای این موضوع در نسخه مورد بررسی، یک عدد عمومی 0.2 درصدی تعیین نکرده است.
بنابراین پاسخ دقیق به این سؤال که «حد مجاز هوا در تست هیدرواستاتیک چقدر است؟» این است که عدد پذیرش باید از روی استاندارد حاکم بر پروژه، Test Procedure و مشخصات کارفرما تعیین شود؛ اما در بسیاری از پروژههای هیدروتست خطوط لوله، 0.2 درصد حجم خط بهعنوان یک معیار متداول و محافظهکارانه استفاده میشود.
چرا وجود هوا در تست هیدرواستاتیک اهمیت دارد؟
آب در مقایسه با هوا تراکمپذیری بسیار کمی دارد. زمانی که خط لوله تقریباً کاملاً از آب پر شده باشد، افزایش فشار با حجم نسبتاً کمی از آب تزریقشده حاصل میشود. در مقابل، اگر بخشی از حجم داخلی خط با هوا پر شده باشد، هنگام افزایش فشار، این هوا فشرده میشود و بخشی از انرژی و حجم تزریقشده صرف فشردهسازی آن خواهد شد.
این موضوع چند پیامد مهم دارد:
- افزایش زمان لازم برای رسیدن به فشار تست
- تغییر رفتار منحنی فشار ـ حجم
- ایجاد نوسان یا ناپایداری در قرائت فشار
- دشوار شدن تشخیص نشتیهای کوچک
- افزایش انرژی ذخیرهشده در سیستم
- ایجاد خطای احتمالی در محاسبات Air Content
- دشوار شدن تفسیر افت فشار در دوره نگهداری
به بیان ساده، اگر هدف تست اثبات آببندی و استحکام یک خط لوله باشد، بهتر است شرایط آزمون تا حد ممکن به یک سیستم پر از آب و فاقد حفره هوای آزاد نزدیک شود.

Air Content در تست هیدرواستاتیک چیست؟
Air Content به مقدار هوای باقیمانده در بخش آزمایش پس از پر کردن و هواگیری خط لوله گفته میشود. این هوا ممکن است در نقاط مرتفع، زانوها، اتصالات، Dead Legها، شیرها یا بخشهایی از مسیر که هندسه مناسبی برای خروج هوا ندارند، محبوس شود.
برای بیان ساده، اگر حجم داخلی Test Section برابر با 1000 مترمکعب باشد و حجم هوای باقیمانده 2 مترمکعب محاسبه شود:
Air Content = 2 ÷ 1000 × 100 = 0.2%
بنابراین میزان هوای باقیمانده معادل 0.2 درصد حجم خط خواهد بود.
این محاسبه در پروژههای بزرگ معمولاً بهصورت مستقیم با اندازهگیری یک حباب هوا انجام نمیشود؛ بلکه یکی از روشهای متداول، استفاده از Pressure/Volume Plot یا نمودار فشار ـ حجم است.
فرمول کلی محاسبه میزان هوای باقیمانده
فرمول پایه به شکل زیر قابل بیان است:
درصد هوای باقیمانده = حجم هوای محاسبهشده ÷ حجم کل بخش تست × 100
البته تعیین حجم هوای واقعی نیازمند برداشت صحیح دادههای فشار و حجم آب تزریقشده است و نمیتوان صرفاً با مشاهده فشار گیج، مقدار Air Content را محاسبه کرد.
معیار 0.2 درصد از کجا آمده است؟
عدد 0.2% در صنعت خطوط لوله عددی بسیار شناختهشده است، اما نکته مهم این است که نباید آن را بهصورت ساده و بدون ذکر مرجع به ASME B31.8 یا IPS نسبت داد.
در برخی رویههای رایج هیدروتست خطوط انتقال، Air Content نباید بیشتر از 0.2 درصد حجم Test Section باشد. منابع فنی مرتبط با خطوط لوله نیز همین مقدار را بهعنوان معیار متداول ذکر میکنند. برای نمونه، DNVGL-RP-F115 مقدار 0.2 درصد را برای هوای باقیمانده در خط لوله مطرح میکند و IGEM TD/1 نیز برای خط لوله مقدار 0.2 درصد را بهعنوان حد پذیرش بیان کرده است.
اما در IPS-C-PI-350(2) که مربوط به تست فشار سیستمهای لولهکشی داخل کارخانه است، الزام اصلی این است که هنگام پر کردن، Ventها و اتصالاتی که قابلیت هواگیری دارند باز باشند تا هوا قبل از اعمال فشار از سیستم خارج شود. این استاندارد در بخش تست هیدرواستاتیک، در نسخه بررسیشده، یک حد عددی عمومی 0.2 درصد برای Air Content تعیین نمیکند.
پس در یک گزارش فنی بهتر است نوشته شود:
0.2 درصد یک معیار رایج در بسیاری از رویههای هیدروتست خطوط لوله است، اما مقدار نهایی پذیرش باید بر اساس استاندارد پروژه و دستورالعمل مصوب تست تعیین شود.
این تفکیک از نظر فنی بسیار مهم است.
روش انجام تست Air Content چگونه است؟
یکی از روشهای متداول، ثبت حجم آب تزریقشده همزمان با افزایش فشار و ترسیم نمودار فشار ـ حجم است.
فرآیند کلی به این صورت انجام میشود:
- خط لوله کاملاً با آب مناسب پر میشود.
- Ventهای واقع در نقاط مناسب برای خروج هوا باز میشوند.
- هواگیری تا حد امکان انجام میشود.
- فشار بهصورت کنترلشده افزایش پیدا میکند.
- حجم آب اضافهشده در هر مرحله ثبت میشود.
- فشار متناظر با حجم تزریقشده نیز ثبت میشود.
- دادهها روی نمودار Pressure/Volume قرار میگیرند.
- بخش خطی نمودار مشخص میشود.
- با امتداد بخش خطی، حجم هوای باقیمانده تخمین زده میشود.
- حجم هوا با حجم کل Test Section مقایسه میشود.
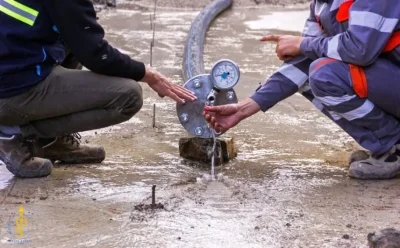
در رویههای هیدروتست خطوط لوله، معمولاً تست Air Content در مرحلهای از افزایش فشار انجام میشود تا مشخص شود آیا رفتار خط لوله برای ادامه Pressurization مناسب است یا خیر. برخی رویههای صنعتی این بررسی را در حدود 50 درصد فشار تست انجام میدهند.
چرا نمودار فشار ـ حجم اهمیت دارد؟
اگر سیستم تقریباً کاملاً پر از آب باشد، رابطه بین افزایش فشار و حجم آب اضافهشده، پس از درنظرگرفتن رفتار الاستیک لوله و سیال، الگوی قابل پیشبینیتری خواهد داشت.
وجود حجم قابل توجه هوا باعث میشود برای رسیدن به فشار مشخص، حجم بیشتری از آب نیاز باشد. بنابراین نمودار P/V میتواند اطلاعاتی درباره میزان هوای محبوس در سیستم ارائه کند.
در پروژههای حساس، این دادهها تنها یک ابزار محاسباتی نیستند؛ بلکه میتوانند به مهندس تست کمک کنند تا قبل از ورود به مرحله اصلی آزمون، از مناسب بودن شرایط خط مطمئن شود.
اگر Air Content بیشتر از حد مجاز باشد چه اتفاقی میافتد؟
اگر نتیجه محاسبات نشان دهد حجم هوای باقیمانده از حد مشخصشده در Test Procedure بیشتر است، ادامه افزایش فشار بدون بررسی علت منطقی نیست.
در چنین شرایطی معمولاً اقدامات زیر انجام میشود:
- توقف فرآیند افزایش فشار : ابتدا Pressurization متوقف میشود تا خط در شرایط نامناسب وارد فشارهای بالاتر نشود.
- هواگیری مجدد : نقاط مرتفع، Ventها، اتصالات و محلهایی که احتمال گیر افتادن هوا در آنها وجود دارد، بررسی میشوند.
- استفاده مجدد از تجهیزات هواگیری : گاهی لازم است مسیرهای Vent اصلاح یا بهصورت مرحلهای باز و بسته شوند تا حبابهای هوا خارج شوند.
- استفاده از Pig در خطوط انتقال : در خطوط طولانی، بهخصوص خطوط انتقال نفت و گاز، در صورت باقی ماندن حجم هوای بالا ممکن است از روشهای مناسب Batching یا Displacement Pigging برای جابهجایی هوا استفاده شود. برخی رویههای اجرایی نیز در صورت باقی ماندن Air Content بالاتر از 0.2 درصد، تخلیه و پر کردن مجدد خط یا عبور Pig را پیشبینی میکنند.
تفاوت هواگیری معمولی با تست Air Content
یکی از اشتباهات رایج این است که تصور کنیم باز کردن Vent و مشاهده خروج آب به معنای پایان کامل فرآیند Air Content Test است.
هواگیری و تست Air Content دو مفهوم نزدیک اما متفاوت هستند. هواگیری با هدف خارج کردن هوا از نقاط مختلف سیستم انجام میشود، در حالی که Air Content Test تلاش میکند میزان هوای باقیمانده را بهصورت مهندسیشده ارزیابی کند.
ممکن است از یک Vent آب خارج شود اما همچنان در یک نقطه مرتفع دیگر، حباب هوا باقی مانده باشد. این مسئله در خطوط طولانی و دارای تغییر ارتفاع اهمیت بیشتری پیدا میکند.
به همین دلیل، IPS-C-PI-350 تأکید میکند که Ventها و اتصالات مناسب هنگام پر کردن باز باشند تا هوا پیش از اعمال فشار از سیستم خارج شود. همچنین فشار تست باید در پایینترین نقطه سیستم در نظر گرفته شود، زیرا اختلاف ارتفاع باعث ایجاد اختلاف فشار هیدروستاتیک بین نقاط مختلف Test Section میشود.
نقش اختلاف ارتفاع در تفسیر فشار تست
در یک خط لوله افقی، تحلیل فشار نسبتاً سادهتر است؛ اما اگر خط دارای اختلاف ارتفاع قابل توجه باشد، فشار ثبتشده در پایینترین نقطه با فشار موجود در بالاترین نقطه یکسان نیست.
فشار ناشی از ستون آب را میتوان بهصورت ساده با رابطه زیر در نظر گرفت:
ΔP = ρ × g × Δh
که در آن:
- ΔP = اختلاف فشار ناشی از ارتفاع
- ρ = چگالی آب
- g = شتاب گرانش
- Δh = اختلاف ارتفاع
بنابراین ممکن است گیج نزدیک Pump فشار مناسبی را نشان دهد، اما فشار واقعی در بالاترین نقطه کمتر باشد.
در ASME B31.8 نیز برای تست خطوط انتقال، محل اندازهگیری و سطح فشار تست اهمیت ویژه دارد و در الزامات مربوط به تست خطوط، فشار حداقل باید در ارتفاع بالاتر مورد توجه قرار گیرد. نسخه 2025 این استاندارد، برای یک خط لوله جدید، پس از تثبیت دما و حذف اثرات Surge ناشی از Pressurization، حداقل دو ساعت آزمون استحکام را در فشار تعیینشده الزام میکند.
معیارهای تست هیدرواستاتیک در ASME B31.8
استاندارد ASME B31.8 برای سیستمهای انتقال و توزیع گاز کاربرد دارد و الزامات آن با تست لولهکشی فرایندی کارخانهای در IPS-C-PI-350 یکسان نیست.
یکی از نکات کلیدی در B31.8، ارتباط میان فشار تست، کلاس موقعیت خط، فشار عملیاتی و تنش محیطی لوله است.
در نسخه 2025، برای بسیاری از شرایط خطوط فولادی، فشارهای تست هیدرواستاتیک بسته به Location Class و شرایط طراحی تعیین میشوند. برای نمونه، جدول مرتبط با آزمون خطوط فولادی، نسبتهای مختلفی مانند 1.25 برابر و 1.50 برابر فشار عملیاتی را در شرایط مختلف مطرح میکند. بنابراین نمیتوان گفت «تمام خطوط مطابق B31.8 باید دقیقاً با یک فشار ثابت تست شوند».
از طرف دیگر، B31.8 برای خط لوله جدید، حداقل دو ساعت Test Hold را پس از پایدار شدن شرایط دما و Surgeهای ناشی از فشاردهی در نظر میگیرد. این نکته را باید از الزامات IPS جدا کرد.
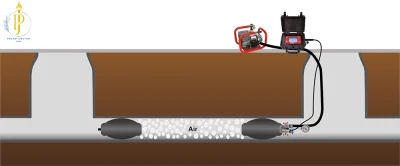
معیار تست هیدرواستاتیک در IPS-C-PI-350
استاندارد IPS-C-PI-350 برای Pressure Testing سیستمهای لولهکشی داخل کارخانه تدوین شده و هدف آن اثبات مواردی مانند استحکام، Tightness، نبود نشتی و یکپارچگی جوشها و مواد است.
در نسخه دوم این استاندارد، برای لولهکشی فلزی فرایندی عمومی، فشار تست هیدرواستاتیک در حالت پایه حداقل 1.5 برابر Design Pressure در نظر گرفته شده است؛ در شرایطی که دمای طراحی از دمای تست بالاتر باشد، رابطه اصلاحشده مربوط به تنش مجاز نیز باید مورد توجه قرار گیرد.
همچنین IPS-C-PI-350 مدت نگهداری فشار را حداقل یک ساعت تعیین میکند تا امکان شناسایی نشتیهای کوچک و آهسته و انجام بازرسی کامل فراهم شود.
این موضوع برای مقاله حاضر اهمیت زیادی دارد؛ زیرا نشان میدهد معیار قبولی تست فقط «رسیدن به فشار» نیست، بلکه حفظ شرایط آزمون و عدم مشاهده نشتی در زمان تعیینشده نیز بخش مهمی از پذیرش است.
آیا افت فشار در تست هیدرواستاتیک مجاز است؟
این سؤال یکی از پرتکرارترین پرسشها در زمان ارزیابی نتایج هیدروتست است.
پاسخ کوتاه این است:
نمیتوان یک عدد ثابت مانند 1 بار، 2 بار یا 5 درصد را بهعنوان افت فشار مجاز برای تمام تستهای هیدرواستاتیک اعلام کرد.
افت فشار باید با توجه به عوامل زیر تفسیر شود:
- استاندارد حاکم بر پروژه
- Test Procedure مصوب
- فشار تست
- حجم Test Section
- دمای آب
- دمای محیط
- تغییرات دمای لوله
- تغییر شکل الاستیک لوله
- وجود هوای باقیمانده
- دقت و Resolution گیج
- کالیبراسیون تجهیزات
- تغییر ارتفاع
- مدت زمان تست
- نشتی واقعی یا ظاهری
بنابراین اگر فشار از 100 بار به 99 بار برسد، نمیتوان صرفاً با مشاهده افت یک بار نتیجه گرفت که تست مردود است.
چرا دما میتواند باعث افت یا افزایش فشار شود؟
آب در برابر تغییر دما رفتار حجمی دارد و خود لوله نیز با تغییر دما دچار انبساط یا انقباض میشود. در نتیجه اگر دمای سیال یا محیط در طول Hold Period تغییر کند، فشار نیز ممکن است تغییر کند؛ حتی اگر هیچ نشتی در سیستم وجود نداشته باشد.
برای مثال، اگر در طول تست، دمای آب افزایش پیدا کند، انبساط سیال میتواند فشار را افزایش دهد. برعکس، کاهش دما ممکن است باعث افت فشار شود.
به همین علت، فشار و دما باید همزمان ثبت شوند و افت فشار بدون بررسی Temperature Profile تفسیر نشود. در منابع فنی مربوط به تست خطوط لوله نیز تأکید شده است که تغییرات دما هنگام تفسیر فشار تست باید مورد توجه قرار گیرد.
〉〉 مطالعه بیشتر
نرخ افت فشار مجاز چگونه محاسبه میشود؟
برای بررسی روند تغییر فشار میتوان نرخ تغییر فشار را بهصورت زیر تعریف کرد:
نرخ افت فشار = (P₁ − P₂) ÷ Δt
مثلاً اگر فشار از 120 bar به 119.5 bar در مدت 2 ساعت برسد:
Pressure Drop = 0.5 bar
و:
Rate = 0.5 ÷ 2 = 0.25 bar/h
اما این عدد بهتنهایی معیار مردودی نیست.
برای تصمیم نهایی باید مشخص شود آیا این افت فشار ناشی از نشتی است یا ناشی از تغییر دما، Air Dissolution، تغییر شکل خط و سایر عوامل طبیعی تست. به همین دلیل در تستهای دقیق، فشار و دما در بازههای زمانی منظم ثبت شده و نمودار آنها با یکدیگر مقایسه میشود.
〉〉 مطالعه بیشتر
جدول خلاصه معیارهای مهم در ارزیابی تست
| پارامتر | معیار یا رویکرد رایج | نکته مهم |
|---|---|---|
| Air Content | معمولاً حداکثر 0.2% در بسیاری از رویههای خطوط لوله | باید با Procedure پروژه تأیید شود |
| هواگیری | تخلیه هوا پیش از Pressurization | IPS بر باز بودن Ventها هنگام پر کردن تأکید دارد |
| فشار تست IPS | در لولهکشی فلزی عمومی حداقل 1.5 برابر Design Pressure | شرایط دمایی و محدودیت اجزا باید بررسی شود |
| زمان تست IPS | حداقل 1 ساعت | برای مشاهده نشتیهای کوچک و بازرسی |
| تست B31.8 | تابع Location Class و شرایط خط | یک فشار ثابت برای تمام خطوط وجود ندارد |
| Hold در B31.8 | برای خط جدید، حداقل 2 ساعت پس از Stabilization در شرایط مربوطه | نسخه و نوع خط باید مشخص باشد |
| افت فشار | عدد ثابت عمومی ندارد | دما و شرایط سیستم باید بررسی شود |
| نشتی قابل مشاهده | نباید وجود داشته باشد | نشتی باید قبل از پذیرش رفع و تست تکرار شود |
مقادیر جدول فوق برای درک مهندسی موضوع ارائه شدهاند و در پروژه واقعی، مشخصات فنی کارفرما و آخرین ویرایش استاندارد مرجع بر هر مقدار عمومی اولویت دارند.
معیار قبولی یا مردودی تست هیدرواستاتیک چیست؟
برای اینکه تست را بتوان Accepted اعلام کرد، بهتر است چند معیار بهصورت همزمان بررسی شوند.
1. فشار تست به مقدار تعیینشده برسد
اولین شرط این است که فشار Test Pressure مطابق محاسبات و استاندارد پروژه به مقدار موردنظر برسد.
در این مرحله نباید فشار بیش از ظرفیت ضعیفترین جزء سیستم افزایش داده شود. IPS نیز بر انتخاب Test Section بهگونهای تأکید دارد که فشار تست از حد مجاز ضعیفترین جزء عبور نکند.
2. هواگیری قابل قبول باشد
اگر پروژه برای Air Content حد مشخصی تعیین کرده باشد، مقدار محاسبهشده باید در محدوده مجاز قرار بگیرد.
در پروژههایی که معیار 0.2 درصد مورد استفاده قرار گرفته است:
Air Content ≤ 0.2%
بهعنوان شرط پذیرش Air Content در نظر گرفته میشود.
اما همانطور که اشاره شد، این عدد را نباید بهعنوان یک الزام عمومی ASME B31.8 یا IPS معرفی کرد؛ بلکه باید آن را معیار رایج پروژههای Hydrotest و برخی استانداردها و Recommended Practiceهای تخصصی دانست.
3. فشار برای مدت تعیینشده حفظ شود
پس از رسیدن به فشار، Test Hold شروع میشود.
در IPS-C-PI-350 مدت نگهداری فشار حداقل یک ساعت است و در B31.8 برای برخی خطوط جدید، حداقل دو ساعت پس از Stabilization پیشبینی شده است.
4. نشتی مشاهده نشود
یکی از مهمترین معیارهای قبولی، عدم وجود نشتی در:
- جوشها
- فلنجها
- اتصالات رزوهای
- شیرها
- Blindها
- Flange Connectionها
- تجهیزات متصل
- اتصالات موقت تست
است.
در IPS-C-PI-350، جوش یا بخشی از جوش که در تست نشتی داشته باشد باید پس از کاهش فشار و با روش تعمیر تأییدشده اصلاح شود و سپس فرآیند تست مجدداً انجام شود.
اگر فشار افت کرد، تست مردود است؟
نه همیشه.
این یکی از مهمترین نکات فنی در تفسیر نتایج Hydrotest است.
فرض کنید فشار تست از 150 bar به 149 bar رسیده است. این افت میتواند به علتهای مختلف رخ داده باشد:
سناریوی اول: افت ناشی از نشتی
اگر دما ثابت باشد و افت فشار بهصورت پیوسته ادامه پیدا کند و در عین حال نشتی در اتصالات یا بدنه مشاهده شود، احتمال Leak بسیار زیاد است.
سناریوی دوم: افت ناشی از دما
اگر دما کاهش یافته باشد، ممکن است بخشی از افت فشار ناشی از تغییر دما باشد.
سناریوی سوم: باقیماندن هوا
اگر Air Content بالا باشد، فشردهشدن و رفتار هوا میتواند منحنی فشار را تحت تأثیر قرار دهد.
سناریوی چهارم: تغییر شکل الاستیک
لوله تحت فشار ممکن است مقدار بسیار محدودی تغییر شکل دهد و این مسئله روی رابطه فشار و حجم اثر بگذارد.
بنابراین Pressure Drop بهتنهایی معیار کافی برای اعلام مردودی نیست.
تفاوت افت فشار با نشتی واقعی
برای تشخیص این دو، باید مجموعه دادهها را بررسی کرد.
اگر:
- دما تقریباً ثابت باشد،
- Air Content در محدوده قابل قبول باشد،
- فشار بهصورت مداوم کاهش پیدا کند،
- حجم آب مورد نیاز برای حفظ فشار غیرعادی باشد،
- و نشتی قابل مشاهده وجود داشته باشد،
احتمالاً با یک Leak واقعی مواجه هستیم.
اما اگر فشار همزمان با کاهش دما کاهش یافته و پس از Stabilization تقریباً پایدار شود، نباید بدون بررسی بیشتر سیستم را مردود اعلام کرد.
در خطوط بزرگ، نمودار Pressure-Time و Temperature-Time میتواند ابزار مهمی برای تشخیص این تفاوت باشد.

نقش تست پمپ هیدرواستاتیک در دستیابی به نتیجه قابل اعتماد
اجرای تست هیدرواستاتیک بدون تجهیزات مناسب، دقت نتیجه را کاهش میدهد. پمپ مورد استفاده باید توانایی تولید فشار لازم را داشته باشد و امکان کنترل تدریجی فشار را فراهم کند.
در اینجا استفاده و انتخاب تجهیزات تست هیدرواستاتیک برای تست خطوط لوله اهمیت پیدا میکند.
یک تست پمپ مناسب معمولاً در کنار اجزایی مانند:
- Pressure Gauge
- Relief Valve
- شیرهای قطع و وصل
- شیلنگ فشار قوی
- اتصالات مناسب
- سیستم تزریق آب
- ابزار ثبت فشار
به کار گرفته میشود.
هدف این تجهیزات صرفاً رساندن فشار به یک عدد مشخص نیست؛ بلکه باید امکان افزایش کنترلشده فشار، نگهداری فشار و مشاهده دقیق رفتار سیستم را فراهم کنند.
پمپهای هیدرواستاتیک دستی برای تستهای کوچک و تعمیرگاهی گزینه مناسبی هستند، در حالی که در پروژههای بزرگتر ممکن است از سیستمهای برقی یا سایر تجهیزات تخصصی استفاده شود.
چگونه یک تست هیدرواستاتیک استاندارد انجام دهیم؟
یک فرآیند عمومی را میتوان به مراحل زیر تقسیم کرد:
مرحله اول؛ تعیین Test Section
ابتدا محدودهای که قرار است تست شود مشخص میشود. این محدوده باید با توجه به فشار مجاز اجزای سیستم، شرایط ارتفاعی و امکان دسترسی انتخاب شود.
مرحله دوم؛ بررسی تجهیزات
گیجها، پمپ، شیرهای ایمنی، اتصالات و تجهیزات ثبت داده باید بررسی و در صورت نیاز کالیبره باشند.
مرحله سوم؛ پر کردن خط
خط با سیال مناسب پر میشود. در این مرحله باید تا حد امکان از ورود مجدد هوا جلوگیری شود.
مرحله چهارم؛ هواگیری
Ventهای مناسب باز میشوند و هوا از نقاط مرتفع و سایر محلهای مستعد تجمع خارج میشود. این مرحله یکی از مهمترین مراحل تست است. IPS-C-PI-350 نیز بر هواگیری قبل از اعمال فشار تأکید دارد.
مرحله پنجم؛ بررسی Air Content
اگر Test Procedure پروژه تعیین کرده باشد، با استفاده از Pressure/Volume Plot میزان هوای باقیمانده محاسبه میشود.
مرحله ششم؛ Pressurization
فشار بهصورت کنترلشده و طبق روش اجرایی افزایش پیدا میکند.
مرحله هفتم؛ Stabilization
پیش از شروع Hold Period، باید شرایطی مانند دما و اثرات ناشی از Pressurization تا حد لازم پایدار شوند.
مرحله هشتم؛ Pressure Hold
فشار برای مدت تعیینشده حفظ میشود و فشار، دما و سایر پارامترهای موردنیاز ثبت میشوند.
مرحله نهم؛ بازرسی نشتی
تمام نقاط قابل دسترسی از نظر نشتی بررسی میشوند.
مرحله دهم؛ ارزیابی نتایج
در نهایت دادههای ثبتشده با Acceptance Criteria پروژه مقایسه میشوند.
در صورت مردود شدن تست چه باید کرد؟
مردود شدن تست به معنی تعویض کل سیستم نیست. ابتدا باید علت مشخص شود.
- اگر نشتی در جوش باشد : محل باید پس از Depressurization با روش تعمیر تأییدشده اصلاح شود و در صورت نیاز NDT انجام گیرد.
- اگر نشتی از فلنج باشد : ابتدا علت نشتی بررسی میشود. سفت کردن بیش از حد پیچها بدون تحلیل علت، روش مناسبی برای رفع مشکل نیست.
- اگر Air Content زیاد باشد : سیستم باید دوباره هواگیری شود و در خطوط طولانی ممکن است عملیات جابهجایی سیال و هوا لازم باشد.
- اگر افت فشار ناشی از دما باشد : دادههای فشار و دما باید با هم تحلیل شوند و نباید صرفاً بر اساس یک عدد فشار، نتیجه مردودی صادر شود.
- اگر تجهیزات اندازهگیری مشکل داشته باشند : گیج یا Recorder باید بررسی و در صورت لزوم کالیبراسیون یا تعویض شود.
IPS-C-PI-350 نیز برای نشتیهای مشاهدهشده در جوش و اتصالات، رفع عیب و تکرار فرآیند تست را پیشبینی میکند.
چکلیست سریع قبولی تست
برای ارزیابی نهایی میتوان چکلیست زیر را در نظر گرفت:
- Test Pressure مطابق Design و استاندارد تعیین شده است.
- فشار از MAWP ضعیفترین جزء عبور نکرده است.
- تمام نقاط لازم پیش از تست هواگیری شدهاند.
- Air Content مطابق معیار پروژه است.
- فشار پس از Stabilization به شرایط پایدار رسیده است.
- Hold Period کامل شده است.
- نشتی قابل مشاهده وجود ندارد.
- Pressure و Temperature ثبت شدهاند.
- گیجها و ابزار اندازهگیری معتبر هستند.
- افت فشار با اثر دما و شرایط خط تحلیل شده است.
- گزارش تست تکمیل شده است.
- در صورت تعمیر، تست مجدداً انجام شده است.
| برای برقرار هر گونه ارتباط و پرسش و پاسخ با کارشناسان مجموعه پولاد گستر جم بر روی واتساپ کلیک فرمایید.
جمعبندی
حد مجاز وجود هوا در خط لوله و معیارهای قبولی یا مردودی تست هیدرواستاتیک موضوعی است که نمیتوان آن را تنها با یک عدد فشار یا درصد افت فشار ارزیابی کرد.
هوای محبوس یکی از عوامل مهمی است که میتواند رفتار سیستم را در زمان Pressurization و Hold Period تغییر دهد. به همین دلیل، در بسیاری از پروژههای هیدروتست خطوط لوله، مقدار 0.2 درصد حجم Test Section بهعنوان یک معیار رایج برای Air Content مطرح میشود. با این حال، این مقدار نباید بدون توجه به نوع پروژه به ASME B31.8 یا IPS نسبت داده شود؛ زیرا استاندارد حاکم، مشخصات کارفرما و Test Procedure مصوب پروژه تعیینکننده معیار نهایی هستند. منابعی مانند DNVGL-RP-F115 و IGEM TD/1 نیز مقدار 0.2 درصد را برای شرایط مشخص مطرح کردهاند.
از طرف دیگر، IPS-C-PI-350 بر هواگیری کامل پیش از اعمال فشار، استفاده از فشار تست مناسب و نگهداری فشار حداقل یک ساعت برای بازرسی تأکید دارد. برای لولهکشی فلزی عمومی نیز فشار تست پایه حداقل 1.5 برابر Design Pressure تعیین شده است.
در ASME B31.8 نیز معیارهای تست بر اساس نوع خط، Location Class و شرایط عملیاتی تعیین میشوند و برای خط لوله جدید، پس از Stabilization، حداقل دو ساعت تست استحکام در شرایط مقرر در استاندارد در نظر گرفته شده است.
نکته مهم دیگر این است که هیچ عدد ثابت و عمومی برای «افت فشار مجاز» تمام تستهای هیدرواستاتیک وجود ندارد. افت فشار باید همراه با دما، Air Content، زمان تست، حجم خط، تغییر شکل لوله و وضعیت نشتی تفسیر شود. بنابراین ممکن است یک افت فشار کوچک ناشی از تغییر دما باشد و به معنای Leak نباشد؛ در مقابل، افت مداوم فشار در شرایط پایدار میتواند نشانه وجود نشتی باشد.
در نهایت، استفاده از تجهیزات مناسب برای افزایش و کنترل فشار، ثبت دقیق اطلاعات و هواگیری اصولی، بخش جداییناپذیر یک تست معتبر است. به همین دلیل استفاده از تست پمپ هیدرواستاتیک مناسب و دقیق میتواند نقش مهمی در کنترل فشار، اجرای مرحلهای آزمون و دستیابی به دادههای قابل اعتماد داشته باشد.
سوالات متداول
آیا 0.2 درصد هوا همیشه حد مجاز تست هیدرواستاتیک است؟
خیر. 0.2 درصد یک معیار رایج در بسیاری از پروژههای هیدروتست خطوط لوله است و در برخی منابع و Recommended Practiceها نیز آمده است؛ اما برای هر پروژه باید به استاندارد حاکم، مشخصات کارفرما و Test Procedure مراجعه کرد. در نسخه بررسیشده IPS-C-PI-350 عدد عمومی 0.2 درصد برای Air Content تعیین نشده و بر تخلیه هوا قبل از اعمال فشار تأکید شده است.
آیا افت فشار در تست هیدرواستاتیک به معنی نشتی است؟
لزومی ندارد. تغییر دما، وجود هوای باقیمانده، تغییر شکل الاستیک و سایر عوامل میتوانند باعث تغییر فشار شوند. برای تشخیص نشتی باید فشار، دما، زمان و وضعیت ظاهری سیستم همزمان بررسی شوند.
فشار تست در IPS-C-PI-350 چقدر است؟
برای لولهکشی فلزی فرایندی عمومی، فشار هیدروتست در حالت پایه نباید کمتر از 1.5 برابر فشار طراحی باشد؛ البته شرایط دمایی، محدودیتهای اجزای سیستم و الزامات پروژه باید نیز بررسی شوند.
مدت زمان تست هیدرواستاتیک طبق IPS چقدر است؟
طبق IPS-C-PI-350، فشار تست باید برای زمان کافی و حداقل یک ساعت نگه داشته شود تا امکان تشخیص نشتیهای کوچک و بازرسی کامل سیستم فراهم شود.
مدت تست طبق ASME B31.8 چقدر است؟
برای خط لوله جدید در شرایط مشخصشده در B31.8، حداقل 2 ساعت تست استحکام پس از پایدار شدن دما و Surgeهای ناشی از Pressurization در نظر گرفته شده است. البته الزامات دقیق باید بر اساس نوع خط و بخش مربوطه از ویرایش مورد استفاده بررسی شود.
Air Content چگونه محاسبه میشود؟
روش متداول، ثبت فشار و حجم آب تزریقشده و ترسیم نمودار Pressure/Volume است. از رفتار بخش خطی نمودار میتوان حجم هوای باقیمانده را تخمین زد و سپس آن را بهصورت درصدی از حجم کل Test Section بیان کرد.
چرا باید قبل از تست، خط لوله کاملاً هواگیری شود؟
زیرا هوا تراکمپذیر است و میتواند رفتار فشار ـ حجم سیستم را تغییر دهد، تشخیص نشتیهای کوچک را دشوار کند و انرژی بیشتری در سیستم ذخیره کند. بنابراین هواگیری صحیح، هم از نظر دقت تست و هم از نظر ایمنی اهمیت دارد.
آیا برای انجام تست هیدرواستاتیک به تست پمپ نیاز است؟
برای ایجاد فشار کنترلشده در بسیاری از تستهای هیدرواستاتیک از پمپهای مخصوص استفاده میشود. انتخاب پمپ باید بر اساس فشار موردنیاز، حجم سیستم، دبی، نوع تست و دقت مورد انتظار انجام شود. برای تستهای کوچک میتوان از مدلهای دستی و برای پروژههای بزرگتر از سیستمهای برقی یا تجهیزات تخصصی استفاده کرد.
مهمترین دلیل مردود شدن تست هیدرواستاتیک چیست؟
مهمترین موارد شامل نشتی واقعی، عدم دستیابی به فشار موردنظر، افت فشار غیرقابل توجیه، باقیماندن هوای بیش از حد تعیینشده، مشکل در تجهیزات اندازهگیری یا رعایت نکردن مدت و شرایط Hold Period است.
آیا میتوان برای تمام پروژهها یک درصد افت فشار ثابت تعیین کرد؟
خیر. افت فشار مجاز یک عدد جهانی و ثابت نیست. باید استاندارد، Test Procedure، دما، حجم سیستم، مدت آزمون و سایر شرایط بررسی شوند. در یک تست حرفهای، صرفاً مقایسه فشار ابتدایی و نهایی برای اعلام قبولی یا مردودی کافی نیست.