


بلاگ
راهنمای انتخاب مش و گرید مواد ساینده در عملیات لپینگ

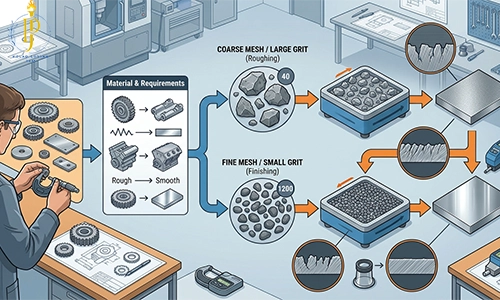
راهنمای انتخاب مش و گرید مواد ساینده در عملیات لپینگ مستقیماً بر صافی، تختی و زبری سطح اثر میگذارد. در ادامه، انواع ساینده، جدول مش، مراحل لپینگ و اشتباهات رایج را بخوانید.
فهرست محتوایی مقاله
راهنمای انتخاب مش و گرید مواد ساینده در عملیات لپینگ
در اتصالات لولههای نفت و گاز، سطوح آببند و قطعاتی که باید از نشت سیال یا گاز جلوگیری کنند، صافی سطح بالا شرط اصلی عملکرد درست است. حتی قطعهای که با ماشینهای سنگزنی معمول به ابعاد دقیق رسیده باشد، باز هم روی سطح خود ناهمواریهای میکروسکوپی دارد. همین ناهمواریها میتوانند اصطکاک ایجاد کنند، آببندی را از بین ببرند و عمر قطعه را کوتاه کنند. لپینگ، بهعنوان آخرین مرحله برادهبرداری، این مشکل را برطرف میکند. اما نتیجه این فرآیند به یک تصمیم کلیدی وابسته است: انتخاب مش و گرید مواد ساینده در عملیات لپینگ.
سایندهای که بیشازحد درشت باشد، خطوخش عمیق میاندازد و زمان کار را طولانی میکند. سایندهای که بیشازحد ریز باشد، برادهبرداری را بهشدت کند میکند و ممکن است هرگز به تختی مطلوب نرسید. در ادامه، مفهوم مش و گرید، انواع سایندهها، معیارهای انتخاب، ترتیب مراحل لپینگ و اشتباهات رایج را به زبان ساده و کاربردی بررسی میکنیم.
لپینگ چیست و چرا انتخاب ساینده در آن حساس است؟
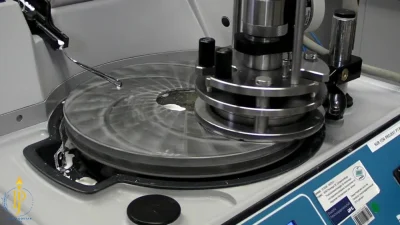
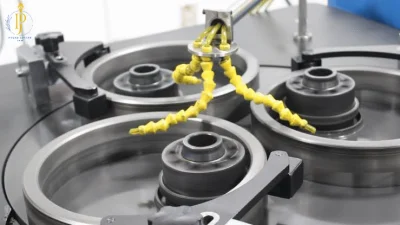
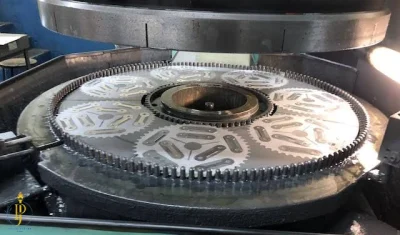
لپینگ (Lapping) فرآیندی پرداختکاری است که در آن قطعه روی یک صفحه فلزی یا مواد مشابه، همراه با ذرات ساینده آزاد یا نیمهآزاد، با فشار کم حرکت میکند. ذرات ساینده بین صفحه و قطعه میغلتند یا در سطح صفحه نشستهاند و لایه بسیار نازکی از سطح قطعه را برمیدارند. چون عمق برش در این روش در حد چند میکرون یا کمتر است، لپینگ جزو دقیقترین روشهای پرداخت سطح محسوب میشود.
اهداف اصلی عملیات لپینگ
لپینگ معمولاً برای رسیدن به این اهداف انجام میشود:
- تختی و توازی بالا: دو سطح مقابل هم باید بدون فاصله و موج روی هم قرار بگیرند.
- دقت ابعادی: برداشتن چند میکرون آخر برای رسیدن به ضخامت یا ارتفاع نهایی.
- زبری سطح پایین: کاهش مقدار Ra و حذف قلههای ریز سطح.
- سطح صیقلی و آینهای: در بسیاری از کاربردها، ظاهر آینهای نشانه کیفیت بالای آببندی هم هست.
- آببندی مکانیکی: مثلاً در سیلهای مکانیکی پمپ، سطح شیرها و فلنجها.
چرا ساینده تعیینکننده کیفیت نهایی است؟
در لپینگ، ساینده همان «ابزار برش» است. جنس قطعه، فشار، سرعت و صفحه لپ مهماند، اما در نهایت این ذرات ساینده هستند که روی سطح دستگاه لپینگ عمل میکنند. اندازه ذره مشخص میکند عمق خطوخش چقدر باشد، و سختی و شکل ذره مشخص میکند سطح چگونه برداشته شود. به همین دلیل، یک اشتباه ساده در انتخاب مش یا گرید میتواند کل کار را خراب کند.
لپینگ معمولاً در پایان مجموعهای از عملیات پرهزینه انجام میشود. قطعه ممکن است قبلاً تراشکاری، عملیات حرارتی و سنگزنی شده باشد. بنابراین خطا در مرحله آخر یعنی اسقاط قطعهای که ارزش زیادی روی آن سرمایهگذاری شده است. دقت در انتخاب ساینده، بخشی از مدیریت هزینه و زمان تولید است.
مش و گرید ساینده یعنی چه؟
دو اصطلاح «مش» و «گرید» اغلب بهجای هم به کار میروند، اما دقیقاً یکی نیستند. شناخت تفاوت آنها پایهی هر تصمیم درست است.
مش (Mesh) چیست؟
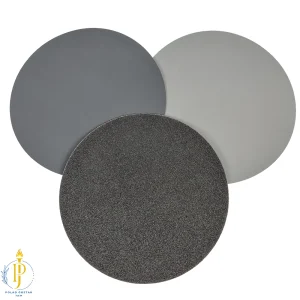
مش در اصل تعداد سوراخهای یک الک در هر اینچ طولی است. هرچه عدد مش بیشتر باشد، سوراخهای الک ریزتر است و ذراتی که از آن عبور میکنند کوچکتر هستند. مثلاً سایندهای با مش ۲۴۰ نسبت به مش ۱۲۰ بسیار ریزتر است.
نکته مهم این است که مشبندی الکی برای ذرات بسیار ریز دقت کافی ندارد. به همین دلیل در لپینگ دقیق، بهجای مش از اندازه ذره بر حسب میکرون یا از استانداردهای گریدبندی استفاده میشود.
گرید (Grade) چیست؟
گرید معمولاً به طبقهبندی ساینده بر اساس اندازه ذره، توزیع اندازه و گاهی کیفیت ماده اشاره دارد. استانداردهای رایج عبارتاند از:
- FEPA (اروپایی): با حروف F برای سایندههای پوششی و P برای کاغذ سنباده، مثل F400 یا F600.
- ANSI/CAMI (آمریکایی): با عددی که معمولاً به مش نزدیک است.
- JIS (ژاپنی): با علامت # مثل #800 یا #1000.
یک گرید خوب فقط میانگین اندازه ذره را مشخص نمیکند، بلکه توزیع اندازه ذرات را نیز کنترل میکند. اگر در یک بسته ساینده ذرات درشتتر از حد مجاز وجود داشته باشند، همان چند ذره میتوانند خطوخش عمیق ایجاد کنند و کل سطح را خراب کنند.
تفاوت مش، گرید و اندازه ذره
برای انتخاب درست باید سه مفهوم را کنار هم ببینید:
- مش: عددی بر پایه الک که برای ذرات درشتتر کاربرد بیشتری دارد.
- گرید: طبقهبندی استاندارد (FEPA، ANSI یا JIS) که توزیع اندازه ذرات را هم کنترل میکند.
- اندازه ذره (میکرون): میانگین واقعی اندازه ذره که بیشترین ارتباط را با زبری سطح دارد.
هنگام خرید همیشه از تأمینکننده بخواهید علاوه بر عدد مش یا گرید، اندازه ذره بر حسب میکرون و استاندارد مرجع را هم اعلام کند. در غیر این صورت ممکن است دو محصول با عدد یکسان عملکرد متفاوتی داشته باشند.
جدول مقایسه مش و اندازه ذره ساینده
جدول زیر مقادیر تقریبی را نشان میدهد. توجه کنید که بسته به استاندارد و تولیدکننده، اعداد کمی تفاوت دارند و باید به برگه مشخصات محصول مراجعه شود.
| گرید (FEPA) | اندازه تقریبی ذره (میکرون) | کاربرد رایج در لپینگ |
|---|---|---|
| F240 | حدود ۴۵ | لپینگ خشن و برداشت سریع |
| F320 | حدود ۳۰ | برادهبرداری متوسط، اصلاح تختی |
| F400 | حدود ۱۷ | مرحله میانی |
| F600 | حدود ۹ | پرداخت متوسط تا ریز |
| F800 | حدود ۶٫۵ | پرداخت ریز |
| F1000 | حدود ۴٫۵ | پرداخت دقیق |
| F1200 | حدود ۳ | پرداخت نهایی، آمادهسازی برای پولیش |
برای پولیش و لپینگ بسیار دقیق، معمولاً به جای مش از اندازههای میکرونی مثل ۳۰، ۱۵، ۹، ۶، ۳، ۱ و ۰٫۵ میکرون استفاده میشود، بهویژه در سایندههای الماسی.
انواع مواد ساینده رایج در لپینگ
مش و گرید فقط نصف داستان است. نوع ماده ساینده هم باید با جنس قطعه و هدف کار هماهنگ باشد. در ادامه رایجترین سایندهها را مرور میکنیم.
اکسید آلومینیوم (آلومینا)
اکسید آلومینیوم یکی از پرمصرفترین سایندهها در لپینگ فولاد، چدن و بسیاری از فلزات است. سختی آن حدود ۹ در مقیاس موس است و ذراتش نسبتاً چقر هستند. این ساینده در گریدهای متنوع در دسترس است و قیمت مناسبی دارد. برای لپینگ عمومی قطعات فولادی و آهنی انتخاب مطمئنی است.
سیلیکون کارباید
سیلیکون کارباید از آلومینا سختتر و تیزتر است (حدود ۹٫۵ موس) و سرعت برش بالاتری دارد. این ساینده برای مواد شکننده و سخت مثل سرامیک، شیشه، سنگ و فلزات غیرآهنی مثل برنج و آلومینیوم مناسب است. ذرات آن شکنندهاند و در حین کار میشکنند و لبههای تیز جدید تولید میکنند. استفاده از آن روی فولاد معمولاً توصیه نمیشود، چون با آهن واکنشپذیری دارد و کارایی خوبی ندارد.
الماس
الماس سختترین ساینده شناختهشده است و برای مواد بسیار سخت مثل کاربید تنگستن، سرامیکهای پیشرفته، یاقوت، سافایر و سیلیکون استفاده میشود. ساینده الماسی در گریدهای میکرونی بسیار ریز (کمتر از یک میکرون) تولید میشود و برای رسیدن به سطوح آینهای و زبری بسیار پایین ایدهآل است. هزینه بالاتر آن معمولاً با سرعت برادهبرداری و ثبات کیفیت جبران میشود. در لپینگ آببندهای مکانیکی سخت مثل کاربید سیلیکون و کاربید تنگستن، الماس تقریباً استاندارد صنعتی است.
بور نیترید مکعبی (CBN)
CBN در سختی بعد از الماس قرار دارد و برای فولادهای سختکاریشده و آلیاژهای آهنی انتخابی عالی است، چون برخلاف الماس در دمای بالا با آهن واکنش نمیدهد. در لپینگ فولادهای ابزار و قطعات سختشده میتوان از آن استفاده کرد، هرچند هزینهاش بالاست.
کاربید بور
کاربید بور بسیار سخت (حدود ۹٫۵ تا ۹٫۶ موس) و ارزانتر از الماس است. در لپینگ سرامیکها و کاربیدها، بهویژه در مراحل اولیه و متوسط، کاربرد دارد. این ساینده اغلب بهصورت پودر یا دوغاب مصرف میشود.
اکسیدهای پولیش (سریا، اکسید کروم و اکسید آهن)
برای مرحله نهایی پولیش و رسیدن به سطح کاملاً صیقلی، سایندههای بسیار نرمتر مثل اکسید سریم، اکسید کروم و اکسید آهن (رژ جواهرات) به کار میروند. اکسید سریم برای شیشه و قطعات نوری رایج است و اکسید کروم برای پولیش فولاد و فلزات سخت.
معیارهای انتخاب مش و گرید مناسب
حالا که با مفاهیم و انواع ساینده آشنا شدید، به اصل موضوع میرسیم. برای انتخاب مش و گرید مواد ساینده در عملیات لپینگ این عوامل را باید با هم در نظر گرفت.
جنس و سختی قطعه
سختی قطعه تعیین میکند چه نوع سایندهای مناسب است. فولاد نرم و برنج به سایندههای ملایمتر نیاز دارند و فولاد سختکاریشده، کاربید و سرامیک به سایندههای سختتر مثل الماس. قاعده کلی این است که ساینده باید بهطور محسوس از قطعه سختتر باشد، وگرنه برادهبرداری عملاً انجام نمیشود.
میزان برادهبرداری مورد نیاز
اگر باید مقدار زیادی ماده برداشته شود، مثلاً برای اصلاح ناتختی یا رسیدن به ضخامت نهایی، از مشهای درشتتر شروع کنید. اما اگر فقط چند میکرون باقی مانده است، شروع با ساینده درشت خطرناک است، چون ممکن است بیش از حد برداشته شود. قانون ساده: درشتترین گریدی را انتخاب کنید که همچنان زبری هدف را در مراحل بعد قابل دستیابی نگه دارد.
زبری سطح هدف (Ra)
زبری نهایی مطلوب، ریزترین گرید لازم را تعیین میکند. اگر هدف شما آببندی عادی است، ممکن است گرید متوسط کافی باشد. اما برای سطوح آینهای یا اجزای آببند حساس باید تا گریدهای میکرونی و زیر یک میکرون پیش بروید. به یاد داشته باشید که هر گرید فقط میتواند خطوخشی از خود بر جا بگذارد که برابر با اندازه ذره آن است؛ بنابراین گرید ریزتر لازم است تا خطوخش گرید قبلی کاملاً پاک شود.
نوع لپینگ و ساختار ماشین
در لپینگ یکطرفه و دوطرفه، فشار و حرکت متفاوت است و همین روی انتخاب ساینده اثر میگذارد. در ماشینهای دوطرفه با تولید زیاد، سایندههای با ثبات و گرید یکنواخت اهمیت بیشتری دارند. در لپینگ دستی نیز معمولاً از خمیرهای ساینده استفاده میشود که کنترل بهتری روی فشار و میزان برش فراهم میکنند.
شکل ارائه ساینده: پودر، دوغاب یا خمیر
- پودر: با روغن لپینگ یا مایع حامل مخلوط میشود و انعطافپذیری بالایی دارد.
- دوغاب (اسلاری): برای ماشینهای اتوماتیک و تولید انبوه مناسب است و توزیع یکنواختتری دارد.
- خمیر: برای لپینگ دستی و کارگاهی رایج است و مصرف آن ساده است.
جنس صفحه لپ
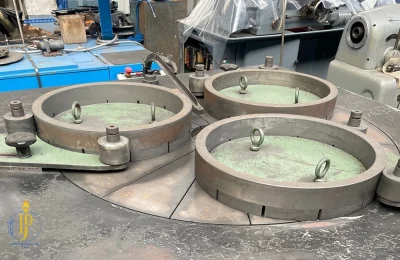
جنس صفحه هم تأثیر دارد. صفحه چدنی نرمتر ذرات ساینده را در خود نگه میدارد و برش مؤثری ایجاد میکند. صفحههای مسی و قلعدار برای الماس مناسباند و صفحههای سختتر مثل فولاد برای پرداخت دقیقتر. اگر صفحه با ساینده هماهنگ نباشد، ذرات یا در صفحه فرو نمیروند یا بیشازحد در آن گیر میکنند و کارایی کاهش مییابد.
ترتیب مراحل لپینگ و تغییر تدریجی گرید
لپینگ حرفهای معمولاً در یک مرحله تمام نمیشود. بهترین روش، حرکت تدریجی از گرید درشتتر به ریزتر است. هر مرحله باید خطوخش مرحله قبل را کاملاً از بین ببرد.
قاعده کاهش تدریجی
بهتر است گریدها را جهشی انتخاب نکنید. اگر از ساینده بسیار درشت یکباره به گرید بسیار ریز بروید، گرید ریز زمان زیادی لازم دارد تا خطوخشهای عمیق قبلی را از بین ببرد، یا حتی نمیتواند. بهطور تقریبی، اندازه ذره در هر مرحله میتواند به حدود نصف تا یکسوم مرحله قبل کاهش یابد.
نمونه برنامه چندمرحلهای
| مرحله | هدف | گرید یا اندازه پیشنهادی | توضیح |
|---|---|---|---|
| ۱ | اصلاح تختی و برداشت اولیه | F320 تا F400 | سرعت برش بالا، زبری نسبتاً زیاد |
| ۲ | حذف خطوخش مرحله اول | F600 تا F800 | کنترل تختی و یکنواختی |
| ۳ | پرداخت دقیق | F1000 تا F1200 یا ۳ تا ۶ میکرون | کاهش محسوس زبری |
| ۴ | پرداخت نهایی | ۱ میکرون و کمتر | سطح آینهای و آببندی عالی |
این جدول فقط یک الگوی عمومی است. در عمل، جنس قطعه و الزامات پروژه باید مبنای برنامه دقیق باشد.
نکتهی تمیزکاری بین مراحل
بین هر دو مرحله، قطعه، صفحه لپ و محیط کار باید کاملاً تمیز شوند. یک ذره درشت از مرحله قبل که روی قطعه یا دست اپراتور باقی مانده باشد، میتواند در مرحله ریز خطوخش عمیق ایجاد کند. این یکی از شایعترین دلایل خرابی در لپینگ است.
راهنمای انتخاب ساینده بر اساس کاربرد صنعتی
هر صنعت الزامات خاصی دارد. جدول زیر ترکیبهای رایج را نشان میدهد.
| کاربرد | جنس معمول قطعه | ساینده پیشنهادی | محدوده تقریبی گرید |
|---|---|---|---|
| سطوح آببند شیرآلات و اتصالات نفت و گاز | فولاد، فولاد زنگنزن | اکسید آلومینیوم یا الماس | F400 تا F1200 و میکرونی |
| سیل مکانیکی پمپ | کاربید سیلیکون، کاربید تنگستن، گرافیت | الماس | ۱ تا ۹ میکرون |
| قطعات سرامیکی و آلومینا | سرامیک | کاربید بور یا الماس | F600 تا میکرونی |
| قطعات برنجی و آلومینیومی | فلزات نرم غیرآهنی | سیلیکون کارباید | F400 تا F800 |
| فولاد ابزار سختکاریشده | فولاد سخت | CBN یا الماس | F800 تا میکرونی |
| قطعات نوری و شیشه | شیشه، کوارتز | اکسید سریم، الماس ریز | میکرونی و زیر میکرون |
کاربرد در صنعت نفت و گاز
در اتصالات و شیرآلات نفت و گاز، سطوح آببند باید در برابر فشار بالا و سیالات خورنده، بدون نشت کار کنند. در اینجا تختی سطح و فقدان خطوخشهای شعاعی اهمیت ویژهای دارد. چون خطوخش عمیق میتواند مسیر نشت ایجاد کند. معمولاً در این کاربردها از گریدهای متوسط تا ریز استفاده میشود و مرحله آخر با ساینده بسیار ریز انجام میشود تا سطح آینهای و یکنواخت به دست آید.
کاربرد در سیلهای مکانیکی
سیلهای مکانیکی از مواد بسیار سخت ساخته میشوند و تختی آنها اغلب باید در حد چند باند نوری (Light Band) باشد. اینجا ساینده الماسی در گریدهای میکرونی تقریباً ضروری است و کنترل دقیق مراحل اهمیت بالایی دارد.
اشتباهات رایج در انتخاب مش و گرید ساینده
برای اینکه هزینه و زمان خود را هدر ندهید، این اشتباهات را بشناسید.
پرش بیشازحد بین گریدها
استفاده از گرید بسیار ریز بعد از گرید خیلی درشت، زمان کار را چند برابر میکند و اغلب کیفیت نهایی خوبی ایجاد نمیکند.
شروع با سایندهی درشتتر از نیاز
این اشتباه معمولاً به خطوخش عمیق و حتی برداشت بیشازحد ماده منجر میشود. در قطعهای که فقط چند میکرون باقیمانده دارد، شروع با گرید درشت یعنی خطر اسقاط.
نادیدهگرفتن تفاوت استانداردها
مش ۴۰۰ یک سازنده الزاماً با F400 یا #400 سازنده دیگر برابر نیست. بدون بررسی اندازه واقعی ذره، ممکن است نتیجهای متفاوت از انتظار بگیرید.
آلودگی ساینده
مخلوطشدن گریدهای مختلف یا ورود گرد و غبار به دوغاب و خمیر لپینگ، دلیل اصلی «خطوخشهای تصادفی» است. ظرفها را همیشه بسته و برچسبدار نگه دارید و برای هر گرید ابزار مجزا داشته باشید.
انتخاب ساینده نامناسب برای جنس قطعه
مثلاً استفاده از سیلیکون کارباید روی فولاد یا استفاده از سایندهای که از قطعه نرمتر است. نتیجه معمولاً برادهبرداری ضعیف و سطحی ناهموار است.
فشار و سرعت نامناسب
حتی بهترین گرید هم با فشار زیاد یا سرعت بیشازحد نتیجه خوبی نمیدهد. فشار زیاد ذرات را در سطح فرو میبرد، خطوخش عمیق میاندازد و ممکن است باعث بروز حرارت و اعوجاج قطعه شود.
نکات عملی برای رسیدن به بهترین نتیجه
- از آزمایش روی نمونه شروع کنید. پیش از لپینگ قطعه اصلی، یک نمونه مشابه را آزمایش کنید و زمان و نتیجه هر گرید را ثبت کنید.
- یکنواختی توزیع ساینده را حفظ کنید. در ماشینهای اتوماتیک، همزدن دوغاب و کنترل غلظت آن مهم است.
- صفحه لپ را مرتب تخت کنید. صفحهای که خودش ناتخت باشد، قطعه را هم ناتخت میکند.
- ابزار اندازهگیری مناسب داشته باشید. تختسنج نوری، زبریسنج و میکروسکوپ، تصمیمگیری را از حدس به اندازهگیری تبدیل میکنند.
- اپراتور آموزشدیده داشته باشید. مهارت اپراتور در لپینگ تأثیر مستقیم دارد و حتی بهترین ساینده با دست ناشی نتیجه نمیدهد.
- ساینده را مطابق توصیه سازنده نگهداری کنید. رطوبت و آلودگی خواص آن را تغییر میدهد.
کنترل کیفیت پس از لپینگ
انتخاب درست مش و گرید زمانی ارزش دارد که نتیجه بهدرستی بررسی شود.
بررسی تختی با باند نوری
در آزمون باند نوری، یک اپتیکال فلت روی سطح قرار میگیرد و با نور تکرنگ، الگوی نوارهای نوری ایجاد میشود. تعداد و شکل نوارها نشاندهنده میزان ناتختی است. این روش در سیلهای مکانیکی و سطوح آببند بسیار رایج است.
اندازهگیری زبری
با زبریسنج، مقادیر Ra و Rz اندازهگیری میشود. این اعداد باید با الزامات طراحی مقایسه شوند. اگر زبری بالاتر از حد است، مرحله پرداخت با گرید ریزتر لازم است.
بازرسی چشمی و میکروسکوپی
بازرسی با ذرهبین یا میکروسکوپ میتواند خطوخشهای باقیمانده، حفرهها یا آثار ساینده درشت را نشان دهد. هر خط عمیقی که در مرحله پایانی دیده شود، نشانهای است که باید به مرحله قبل برگردید.
| برای برقرار هر گونه ارتباط و پرسش و پاسخ با کارشناسان مجموعه پولاد گستر جم بر روی واتساپ کلیک فرمایید.
جمعبندی
لپینگ حساسترین مراحل پرداخت قطعه است و کیفیت نهایی آن به دقت در انتخاب ساینده بستگی دارد. انتخاب مش و گرید مواد ساینده در عملیات لپینگ یعنی هماهنگکردن چند عامل: جنس و سختی قطعه، میزان برادهبرداری لازم، زبری هدف، نوع ماشین و صفحه، و شکل ارائه ساینده.
نکات کلیدی این راهنما را میتوان اینطور خلاصه کرد:
- مش و گرید با هم فرق دارند و برای تصمیمگیری دقیق باید اندازه ذره بر حسب میکرون را هم بدانید.
- ساینده باید از قطعه سختتر باشد و با جنس آن سازگاری داشته باشد.
- لپینگ را از گرید مناسب شروع کنید و بهتدریج ریزتر شوید و از جهشهای بزرگ پرهیز کنید.
- تمیزکاری بین مراحل و کنترل آلودگی، به اندازه خود انتخاب گرید اهمیت دارد.
- کنترل کیفیت با باند نوری، زبریسنج و بازرسی میکروسکوپی تصمیمها را مستند میکند.
با رعایت این اصول، هم زمان و هزینه کاهش مییابد و هم احتمال اسقاط قطعه، بهویژه در کاربردهای حساس مثل نفت و گاز و سیلهای مکانیکی، به حداقل میرسد.
سوالات متداول انتخاب مش و گرید مواد ساینده در عملیات لپینگ
1. تفاوت مش و گرید ساینده چیست؟
مش تعداد سوراخهای الک در هر اینچ است و برای ذرات درشتتر کاربرد دارد. گرید یک طبقهبندی استاندارد (مثل FEPA یا ANSI) است که علاوه بر اندازه، توزیع ذرات را هم کنترل میکند. برای کار دقیق، اندازه ذره بر حسب میکرون معیار بهتری است.
2. برای شروع لپینگ فولاد کدام گرید مناسب است؟
بسته به میزان برادهبرداری، معمولاً گریدهای متوسط تا نسبتاً درشت (مثلاً حدود F320 تا F400) برای شروع انتخاب میشوند و سپس بهتدریج به گریدهای ریزتر میروند. اگر مقدار برداشت کم است، شروع با گرید ریزتر منطقیتر است.
3. آیا میتوان مراحل لپینگ را با یک گرید انجام داد؟
در کارهای ساده و با الزامات سطحی پایین ممکن است، اما برای رسیدن به تختی و زبری دقیق معمولاً چند مرحله لازم است. هر مرحله خطوخش مرحله قبل را پاک میکند.
4. چرا بعد از لپینگ هنوز خطوخش روی سطح دیده میشود؟
دلایل رایج عبارتاند از آلودگی با ذرات درشتتر، پرش زیاد بین گریدها، فشار بیشازحد، یا ساینده نامناسب برای جنس قطعه. بررسی تمیزی محیط و برنامه گریدها بهترین نقطه شروع است.
5. ساینده الماسی همیشه بهترین انتخاب است؟
نه همیشه. الماس برای مواد بسیار سخت و کارهای دقیق عالی است، اما برای فولادهای معمولی ممکن است سایندههایی مثل اکسید آلومینیوم از نظر هزینه مقرونبهصرفهتر باشند. انتخاب باید بر پایه جنس قطعه و الزامات کار باشد.
6. چطور بفهمم لپینگ به تختی مطلوب رسیده است؟
با تختسنج نوری (اپتیکال فلت) و آزمون باند نوری یا با ابزارهای اندازهگیری دقیق. بازرسی چشمی بهتنهایی برای کاربردهای آببندی کافی نیست.
7. آیا نوع صفحه لپ روی انتخاب ساینده اثر دارد؟
بله. نرمی یا سختی صفحه تعیین میکند ذرات ساینده چقدر در آن فرو بروند یا روی آن بغلتند. باید ساینده، صفحه و جنس قطعه با هم هماهنگ باشند.