


بلاگ
مقایسه پودر اکسید آلومینیوم و کاربید سیلیکون در لپینگ

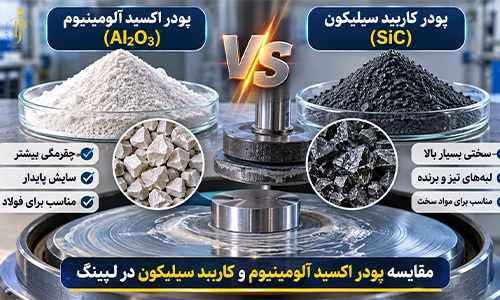
مقایسه پودر اکسید آلومینیوم و کاربید سیلیکون در لپینگ از نظر سختی، قدرت برادهبرداری، کیفیت سطح و کاربرد؛ راهنمای انتخاب بهترین پودر ساینده.
فهرست محتوایی مقاله
مقایسه پودر اکسید آلومینیوم و کاربید سیلیکون در لپینگ
لپینگ یکی از دقیقترین فرایندهای ماشینکاری سایشی است که برای دستیابی به سطوحی با صافی، تختی و کیفیت هندسی بسیار بالا مورد استفاده قرار میگیرد. در این روش، مقدار بسیار کمی از سطح قطعه به کمک ذرات ساینده ریز برداشته میشود تا ناهمواریها کاهش پیدا کنند و قطعه به کیفیت نهایی موردنظر برسد. انتخاب نوع پودر ساینده در این فرایند اهمیت زیادی دارد؛ زیرا ویژگیهای فیزیکی و مکانیکی ذرات میتوانند بر سرعت برادهبرداری، میزان زبری نهایی، دقت ابعادی و هزینه تولید تأثیر مستقیم بگذارند.
در میان سایندههای پرکاربرد، پودر اکسید آلومینیوم (Aluminium Oxide) و کاربید سیلیکون (Silicon Carbide) جایگاه ویژهای دارند. هر دو ماده به دلیل سختی بالا و قابلیت ایجاد سایش کنترلشده در صنایع مختلف استفاده میشوند؛ اما از نظر ساختار دانهها، میزان چقرمگی، رفتار هنگام شکست و عملکرد روی فلزات مختلف تفاوتهایی دارند.
در این مقاله، به بررسی و مقایسه پودر اکسید آلومینیوم و کاربید سیلیکون در لپینگ میپردازیم تا مشخص شود هرکدام در چه شرایطی انتخاب مناسبتری هستند و چگونه میتوان با توجه به جنس قطعه و کیفیت سطح مورد انتظار، ساینده مناسبی انتخاب کرد.
لپینگ چیست و چه نقشی در کیفیت سطح قطعات دارد؟
لپینگ (Lapping) یک فرایند پرداختکاری دقیق است که معمولاً در مراحل پایانی تولید قطعات انجام میشود. در این روش، پودر ساینده به همراه یک سیال یا خمیر مخصوص بین سطح قطعه و صفحه لپینگ قرار میگیرد. با ایجاد حرکت نسبی میان این سطوح، ذرات ساینده بهتدریج برجستگیها و ناهمواریهای سطح را حذف میکنند.
هدف اصلی لپینگ تنها صاف کردن ظاهری قطعه نیست، بلکه دستیابی به ویژگیهایی مانند موارد زیر است:
- کاهش زبری سطح و ایجاد پرداخت یکنواخت
- افزایش تختی و دقت هندسی قطعه
- حذف آثار باقیمانده از عملیات سنگزنی و ماشینکاری
- بهبود کیفیت تماس میان دو سطح
- آمادهسازی قطعات برای آببندی و مونتاژ دقیق
- دستیابی به تلرانسهای ابعادی حساس
در صنایعی مانند خودروسازی، قالبسازی، ابزارسازی، صنایع هوافضا و تولید قطعات دقیق، انتخاب ساینده مناسب برای لپینگ اهمیت زیادی دارد.
معرفی پودر اکسید آلومینیوم در فرایند لپینگ
پودر اکسید آلومینیوم (Al₂O₃) یکی از سایندههای مصنوعی پرکاربرد در صنایع پرداختکاری است. این ماده از ترکیب آلومینیوم و اکسیژن تشکیل شده و به دلیل سختی مناسب، پایداری شیمیایی و مقاومت قابلتوجه در برابر شکست، در عملیات سایشی مختلف استفاده میشود.
یکی از ویژگیهای مهم اکسید آلومینیوم، ساختار نسبتاً چقرمه دانههای آن است. این ذرات در مقایسه با کاربید سیلیکون تمایل بیشتری به حفظ ساختار خود در برابر ضربه و فشار دارند. به همین دلیل، هنگام تماس با سطوح فولادی سخت، معمولاً رفتار سایشی پایدارتری از خود نشان میدهند.
برای مثال، هنگام لپینگ فولادهایی مانند SPK، 2312، 2738 و فولادهای گرمکار با سختی حدود ۴۸ تا ۵۴ راکول، دانههای اکسید آلومینیوم میتوانند در اثر تماس و فشار بهتدریج کند یا ساییده شوند. در چنین شرایطی، بهجای خرد شدن سریع ذرات، ممکن است بخشهایی از لبههای آنها تغییر شکل داده یا ساییده شود.
مهمترین ویژگیهای پودر اکسید آلومینیوم عبارتاند از:
- سختی بالا و قابلیت سایش فلزات مختلف
- چقرمگی نسبتاً مناسب در برابر ضربه
- ساختار دانهای نسبتاً بلوکی و مقاوم
- پایداری عملکرد در فرایندهای سایشی
- قابلیت استفاده در مراحل مختلف پرداختکاری
- تنوع در اندازه ذرات و درجه خلوص
این ویژگیها باعث شدهاند اکسید آلومینیوم برای پرداخت فولادها، ابزارها و قطعات صنعتی مختلف گزینهای قابلتوجه باشد.
معرفی پودر کاربید سیلیکون در فرایند لپینگ
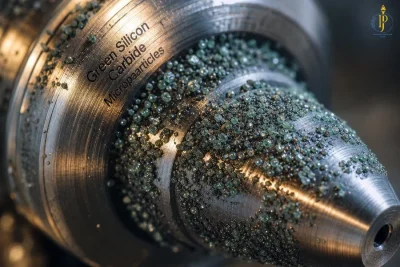
کاربید سیلیکون (SiC) یک ترکیب مصنوعی از سیلیکون و کربن است که به دلیل سختی بسیار بالا، مقاومت حرارتی و خاصیت سایندگی قوی شناخته میشود. این ماده در فرایندهای صنعتی با دمای بالا تولید میشود و ساختار بلوری آن، ویژگیهای مکانیکی خاصی به ذرات ساینده میدهد.
یکی از مشخصههای مهم کاربید سیلیکون، تیزی لبههای دانهها و شکنندگی نسبی آنهاست. ذرات این ساینده معمولاً لبههای برنده و تیزتری دارند و میتوانند در ابتدای عملیات، برادهبرداری مؤثری ایجاد کنند.
با این حال، شکنندگی کاربید سیلیکون نیز در عملکرد آن نقش دارد. هنگام اعمال فشار و برخورد با سطح قطعه، ذرات ممکن است خرد شوند و لبههای برنده جدیدی ایجاد کنند. این ویژگی در برخی کاربردها مزیت محسوب میشود؛ زیرا به حفظ قابلیت برش ساینده کمک میکند. البته شکست بیش از حد ذرات میتواند موجب مصرف سریعتر پودر و تغییر رفتار سایشی در طول فرایند شود.
ویژگیهای اصلی کاربید سیلیکون شامل موارد زیر است:
- سختی بسیار بالا و قدرت برش مناسب
- لبههای تیز و برنده
- شکنندگی نسبی و قابلیت شکست کنترلشده
- قابلیت سایش مواد سخت و ترد
- مقاومت حرارتی بالا
- مناسب برای پرداخت شیشه، سرامیک و برخی فلزات غیرآهنی
کاربید سیلیکون به دلیل ساختار و رفتار سایشی خود، در بسیاری از کاربردهای لپینگ و پرداخت دقیق، بهویژه برای مواد سخت و ترد، مورد استفاده قرار میگیرد.
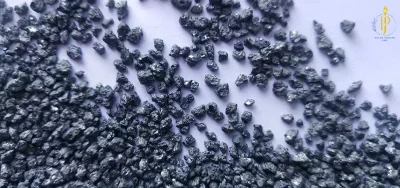
تفاوت ساختار و رفتار ذرات اکسید آلومینیوم و کاربید سیلیکون
برای درک بهتر تفاوت این دو ساینده، باید به نحوه عملکرد ذرات آنها هنگام تماس با سطح قطعه توجه کرد.
اکسید آلومینیوم معمولاً چقرمگی بیشتری دارد و در برابر نیروهای مکانیکی مقاومت مناسبی نشان میدهد. به همین دلیل، ذرات آن در بسیاری از شرایط دیرتر میشکنند و رفتار سایشی نسبتاً پایداری دارند.
در مقابل، کاربید سیلیکون سختتر و شکنندهتر است. لبههای تیز آن میتوانند برادهبرداری سریعتری ایجاد کنند؛ اما در اثر فشار و تماس مداوم، احتمال خرد شدن ذرات نیز بیشتر است. این خرد شدن میتواند باعث ایجاد لبههای تازه و حفظ خاصیت برندگی شود.
بنابراین، تفاوت اصلی این دو ماده تنها در میزان سختی نیست، بلکه نحوه تعامل آنها با سطح قطعه و چگونگی تغییر شکل یا شکست ذرات نیز اهمیت دارد.
مقایسه پودر اکسید آلومینیوم و کاربید سیلیکون از نظر ویژگیهای فنی
برای انتخاب ساینده مناسب، بررسی چند ویژگی فنی ضروری است. جدول زیر مهمترین تفاوتهای این دو ماده را نشان میدهد:
| ویژگی | اکسید آلومینیوم (Al₂O₃) | کاربید سیلیکون (SiC) |
|---|---|---|
| سختی | بالا | بسیار بالا |
| چقرمگی | نسبتاً زیاد | کمتر و شکنندهتر |
| شکل دانهها | نسبتاً بلوکی | معمولاً زاویهدار و تیز |
| قدرت برش اولیه | مناسب | بسیار خوب |
| مقاومت در برابر شکست | بیشتر | کمتر |
| رفتار در تماس با فولاد | تمایل به سایش و کندشدن تدریجی | احتمال خردشدن و ایجاد لبههای جدید |
| کاربرد رایج | پرداخت فولادها و قطعات صنعتی | پرداخت مواد سخت و ترد و برخی فلزات |
| مقاومت حرارتی | بالا | بسیار بالا |
| پایداری دانهها | معمولاً بیشتر | وابسته به شرایط شکست و فشار |
نکته مهم این است که عملکرد واقعی هر پودر به عواملی مانند اندازه دانه، خلوص، فشار اعمالشده، نوع صفحه لپینگ، روانکار و جنس قطعه نیز وابسته است. بنابراین، نمیتوان صرفاً با مقایسه سختی دو ماده، درباره کیفیت نهایی کار تصمیم گرفت.
کدام پودر برای لپینگ فولادهای سخت مناسبتر است؟
یکی از مهمترین موضوعات در انتخاب ساینده، جنس و سختی قطعه موردنظر است. فولادهای ابزار، فولادهای قالبسازی و فولادهای سختکاریشده به سایندهای نیاز دارند که علاوه بر سختی مناسب، بتواند در شرایط تماس مداوم عملکرد قابلکنترلی داشته باشد.
برای مثال، فولادهایی مانند SPK، 2312 و 2738 که در ساخت قالبها و ابزارهای صنعتی استفاده میشوند، ممکن است در سختیهای مختلفی مورد پرداخت قرار بگیرند.
در این شرایط، پودر اکسید آلومینیوم میتواند انتخاب مناسبی باشد؛ زیرا چقرمگی بالاتر آن باعث میشود دانهها در برابر فشار مکانیکی مقاومت بیشتری داشته باشند. این ویژگی به حفظ رفتار نسبتاً یکنواخت ساینده در طول عملیات کمک میکند.
از سوی دیگر، کاربید سیلیکون به دلیل سختی بیشتر و لبههای برنده، میتواند در برخی شرایط سرعت برداشت بالایی ایجاد کند؛ اما شکنندگی آن ممکن است باعث تغییر سریعتر اندازه و شکل ذرات شود.
در نتیجه، برای لپینگ فولادهای سخت، انتخاب میان این دو پودر باید بر اساس میزان برداشت موردنیاز، کیفیت نهایی سطح و آزمایش عملی انجام شود. اکسید آلومینیوم در بسیاری از کاربردهای پرداخت فولاد گزینهای قابلاعتماد است، اما نمیتوان کاربید سیلیکون را برای تمام شرایط نامناسب دانست.
تأثیر نوع پودر ساینده بر کیفیت نهایی سطح
کیفیت سطح نهایی یکی از مهمترین معیارهای ارزیابی عملیات لپینگ است. انتخاب نادرست پودر ساینده میتواند موجب ایجاد خط و خش، ناهمواری یا افزایش زمان پرداخت شود. در استفاده از اکسید آلومینیوم، رفتار نسبتاً پایدار ذرات میتواند به کنترل بهتر فرایند کمک کند. البته اگر دانهبندی نامناسب باشد یا ذرات ساینده بیش از حد کند شوند، کیفیت پرداخت کاهش پیدا میکند.
کاربید سیلیکون به دلیل تیزی دانهها میتواند در مراحل اولیه عملیات، برداشت مؤثری داشته باشد. با این حال، در صورت خرد شدن نامنظم ذرات یا استفاده از دانهبندی نامناسب، احتمال ایجاد خراشهای ناخواسته وجود دارد.
برای دستیابی به کیفیت سطح مطلوب، موارد زیر باید مورد توجه قرار بگیرند:
- انتخاب اندازه دانه متناسب با مرحله پرداخت
- استفاده از پودر با خلوص و کیفیت یکنواخت
- تنظیم فشار تماس میان قطعه و صفحه لپینگ
- انتخاب روانکار یا حامل مناسب
- جلوگیری از آلودگی پودر با ذرات درشت و خارجی
- کنترل زمان و سرعت عملیات
بهطور کلی، کیفیت نهایی تنها به نوع ساینده وابسته نیست و مجموعهای از پارامترهای فرایندی در نتیجه کار تأثیر دارند.
تأثیر اندازه دانه (مش) در انتخاب پودر لپینگ
یکی از عوامل مهم در عملکرد اکسید آلومینیوم و کاربید سیلیکون، اندازه ذرات یا دانهبندی آنهاست. دانهبندی معمولاً با واحد مش یا اندازه میکرونی مشخص میشود.
هرچه اندازه ذرات کوچکتر باشد، امکان دستیابی به سطح ظریفتر افزایش پیدا میکند؛ درحالیکه ذرات درشتتر معمولاً برای برداشت اولیه و حذف ناهمواریهای بیشتر مناسب هستند. در یک فرایند استاندارد پرداختکاری، معمولاً از دانهبندی درشتتر در مراحل ابتدایی و از پودرهای ریزتر در مراحل نهایی استفاده میشود.
بهعنوان مثال:
- دانهبندی درشت: مناسب برای برداشت اولیه و اصلاح ناهمواریهای سطح
- دانهبندی متوسط: مناسب برای کاهش آثار مرحله قبلی و آمادهسازی سطح
- دانهبندی ریز: مناسب برای پرداخت نهایی و کاهش زبری سطح
باید توجه داشت که شماره مش در استانداردهای مختلف ممکن است معادل اندازه میکرونی متفاوتی داشته باشد. بنابراین، هنگام خرید بهتر است اندازه واقعی ذرات بر اساس استاندارد مشخص و گواهی فنی محصول بررسی شود.
کاربردهای پودر اکسید آلومینیوم و کاربید سیلیکون در صنایع مختلف
هر دو ساینده در صنایع متنوعی استفاده میشوند؛ اما به دلیل تفاوت در سختی، چقرمگی و ساختار ذرات، کاربردهای آنها یکسان نیست.
کاربردهای اکسید آلومینیوم:
- لپینگ و پرداخت فولادهای ابزار
- پرداخت قطعات قالبسازی
- پرداخت سطوح فلزی و قطعات ماشینکاریشده
- عملیات سنگزنی و سایندهکاری
- پرداخت برخی قطعات صنعتی با تلرانس دقیق
کاربردهای کاربید سیلیکون:
- لپینگ شیشه و قطعات اپتیکی
- پرداخت سرامیکهای صنعتی
- سایش مواد سخت و ترد
- پرداخت فلزات غیرآهنی
- عملیات سایشی روی قطعات چدنی و برخی آلیاژها
انتخاب نهایی باید با توجه به جنس قطعه، میزان سختی، نوع عملیات و کیفیت سطح مورد انتظار انجام شود.
مزایا و معایب هرکدام از پودرهای ساینده
برای تصمیمگیری بهتر، بررسی نقاط قوت و محدودیتهای هر ماده ضروری است.
مزایای پودر اکسید آلومینیوم
- چقرمگی مناسب و مقاومت بیشتر در برابر ضربه
- عملکرد نسبتاً پایدار در عملیات سایشی
- کاربرد گسترده در پرداخت فولادها
- قابلیت استفاده در دانهبندیهای متنوع
- مناسب برای بسیاری از عملیات پرداخت صنعتی
محدودیتهای پودر اکسید آلومینیوم
- سختی کمتر نسبت به کاربید سیلیکون
- ممکن است در برخی مواد بسیار سخت، سرعت برادهبرداری کمتری داشته باشد
- در صورت کند شدن ذرات، راندمان سایشی کاهش پیدا میکند
مزایای پودر کاربید سیلیکون
- سختی بسیار بالا
- لبههای تیز و قابلیت برش مؤثر
- مناسب برای مواد سخت و ترد
- قابلیت ایجاد لبههای برنده جدید در اثر شکست ذرات
- مقاومت حرارتی بالا
محدودیتهای پودر کاربید سیلیکون
- شکنندگی بیشتر نسبت به اکسید آلومینیوم
- احتمال خرد شدن سریعتر در شرایط پرفشار
- مصرف بیشتر در برخی کاربردهای خاص
- نیاز به کنترل دقیق شرایط عملیات برای دستیابی به سطح یکنواخت
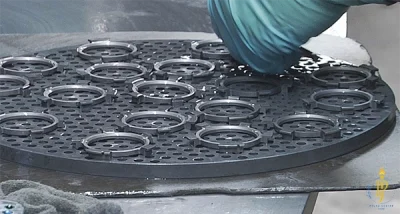
راهنمای انتخاب بهترین پودر برای عملیات لپینگ
برای انتخاب ساینده مناسب، بهتر است بهجای تمرکز صرف بر قیمت یا سختی، چند معیار اصلی بررسی شوند.
۱. جنس قطعه موردنظر
اولین معیار، جنس مادهای است که قرار است لپینگ شود. برای فولادهای ابزار و قالبسازی، اکسید آلومینیوم معمولاً گزینه مناسبی است؛ درحالیکه برای شیشه، سرامیک و مواد ترد، کاربید سیلیکون اغلب انتخاب مطلوبتری خواهد بود.
۲. میزان برداشت موردنیاز
اگر هدف، حذف مقدار بیشتری از ناهمواریها در مراحل ابتدایی باشد، قدرت برش ساینده اهمیت زیادی پیدا میکند. کاربید سیلیکون به دلیل لبههای تیز میتواند در بسیاری از کاربردها عملکرد مؤثری داشته باشد.
۳. کیفیت سطح نهایی
اگر هدف دستیابی به سطحی بسیار صاف و یکنواخت باشد، باید علاوه بر نوع ساینده، دانهبندی مناسب، فشار و شرایط روانکاری نیز بهدقت کنترل شوند.
۴. هزینه و میزان مصرف
قیمت اولیه پودر تنها معیار اقتصادی نیست. میزان مصرف، طول عمر ذرات، سرعت عملیات و تعداد مراحل پرداخت نیز باید در محاسبه هزینه نهایی در نظر گرفته شوند.
۵. انجام تست عملی
در قطعات حساس و گرانقیمت، بهتر است پیش از اجرای عملیات روی محصول اصلی، عملکرد پودر روی نمونه مشابه آزمایش شود. این کار به تعیین بهترین دانهبندی و شرایط فرایند کمک میکند.
اشتباهات رایج هنگام انتخاب پودر اکسید آلومینیوم و کاربید سیلیکون
برخی اشتباهات در انتخاب و استفاده از سایندهها میتوانند کیفیت لپینگ را کاهش دهند:
- انتخاب پودر تنها بر اساس سختی و بدون توجه به جنس قطعه
- استفاده از دانهبندی درشت در مرحله پرداخت نهایی
- مخلوط کردن ناخواسته پودرهای با اندازه ذرات متفاوت
- عدم پاکسازی سطح قطعه بین مراحل مختلف لپینگ
- استفاده از روانکار نامناسب
- اعمال فشار بیش از حد و ایجاد خراش روی سطح
- نادیده گرفتن کیفیت و خلوص پودر ساینده
رعایت این نکات میتواند باعث افزایش دقت، کاهش مصرف مواد و دستیابی به کیفیت سطح مطلوبتر شود.
تجربه عملی در انتخاب پودر اکسید آلومینیوم و کاربید سیلیکون برای لپینگ
در محیطهای صنعتی، انتخاب پودر ساینده مناسب همیشه بر اساس مشخصات فنی درجشده روی بستهبندی انجام نمیشود. گاهی ممکن است دو پودر با سختی و دانهبندی نزدیک، هنگام استفاده روی یک قطعه مشخص، نتایج کاملاً متفاوتی ایجاد کنند. به همین دلیل، تجربه عملی و بررسی رفتار ذرات در حین عملیات لپینگ اهمیت زیادی دارد.
فرض کنید قصد دارید سطح یک قالب فولادی از جنس SPK یا 2738 را که سختی آن حدود ۵۰ تا ۵۲ راکول است، پرداخت کنید. اگر در این شرایط از کاربید سیلیکون استفاده کنید، به دلیل سختی بالا و لبههای تیز ذرات، ممکن است در ابتدای عملیات برداشت مناسبی از سطح داشته باشید. بااینحال، به دلیل شکنندگی نسبی این ساینده، بخشی از ذرات در اثر فشار و تماس مداوم خرد میشوند. این اتفاق میتواند اندازه و شکل ذرات فعال را تغییر دهد و در نتیجه، رفتار سایشی در طول عملیات ثابت باقی نماند.
در مقابل، استفاده از پودر اکسید آلومینیوم در چنین شرایطی میتواند عملکرد متفاوتی داشته باشد. دانههای این پودر به دلیل چقرمگی بیشتر، معمولاً مقاومت بالاتری در برابر شکست دارند و بهجای خرد شدن سریع، بهتدریج دچار سایش و کندشدن لبهها میشوند. این ویژگی میتواند به ایجاد یک فرایند پرداخت پایدارتر کمک کند؛ بهخصوص زمانی که کنترل کیفیت سطح و یکنواختی عملیات اهمیت زیادی دارد.
برای انتخاب دقیقتر، پیشنهاد میشود پیش از شروع کار روی قطعه اصلی، یک آزمایش کوچک روی نمونهای با جنس و سختی مشابه انجام دهید. در این آزمایش، چند عامل را بررسی کنید:
- سرعت برداشت مواد: مشخص کنید هر پودر در مدتزمان یکسان چه میزان از ناهمواری سطح را حذف میکند.
- کیفیت سطح نهایی: پس از اتمام عملیات، میزان زبری و آثار خط و خش را بررسی کنید.
- میزان مصرف ساینده: توجه کنید کدام پودر در طول فرایند سریعتر خاصیت برندگی خود را از دست میدهد.
- یکنواختی پرداخت: بررسی کنید آیا تمام قسمتهای سطح به شکل یکسان پرداخت شدهاند یا خیر.
- هزینه نهایی عملیات: علاوه بر قیمت خرید پودر، میزان مصرف، زمان انجام کار و نیاز به مراحل تکمیلی را نیز در نظر بگیرید.
یک نکته کاربردی دیگر، تمیزکاری کامل قطعه و صفحه لپینگ هنگام تغییر دانهبندی است. باقی ماندن حتی مقدار کمی از ذرات درشت در مرحله پرداخت نهایی میتواند باعث ایجاد خط و خش روی سطح شود و تمام زحمات مراحل قبلی را تحت تأثیر قرار دهد.
در نهایت، اگر هدف شما پرداخت فولادهای سخت و دستیابی به عملکرد سایشی پایدار باشد، اکسید آلومینیوم ارزش بررسی بیشتری دارد؛ اما برای موادی مانند شیشه و سرامیک یا کاربردهایی که به قدرت برش بالای کاربید سیلیکون نیاز دارند، این ماده میتواند انتخاب مناسبتری باشد. بهترین تصمیم زمانی گرفته میشود که مشخصات فنی ساینده در کنار نتیجه آزمایش عملی و کیفیت سطح مورد انتظار ارزیابی شوند.

| برای برقرار هر گونه ارتباط و پرسش و پاسخ با کارشناسان مجموعه پولاد گستر جم بر روی واتساپ کلیک فرمایید.
جمعبندی؛ اکسید آلومینیوم بهتر است یا کاربید سیلیکون؟
مقایسه پودر اکسید آلومینیوم و کاربید سیلیکون در لپینگ نشان میدهد که هر دو ماده از سایندههای ارزشمند و پرکاربرد در عملیات پرداخت دقیق هستند؛ اما ویژگیهای فنی متفاوتی دارند و برای شرایط یکسانی طراحی نشدهاند.
اکسید آلومینیوم به دلیل چقرمگی مناسب، مقاومت بیشتر در برابر ضربه و ساختار نسبتاً بلوکی دانهها، گزینهای مناسب برای بسیاری از عملیات لپینگ فولادها، بهویژه فولادهای ابزار و قالبسازی، محسوب میشود. این پودر میتواند رفتار سایشی پایداری داشته باشد و در شرایط مختلف عملکرد قابلکنترلی ارائه دهد.
در مقابل، کاربید سیلیکون با سختی بسیار بالا، لبههای تیز و قابلیت برش مناسب، برای پرداخت مواد سخت و ترد مانند شیشه و سرامیک و همچنین برخی فلزات و آلیاژها انتخاب مناسبی است.
در نهایت، هیچکدام از این دو پودر را نمیتوان بهصورت مطلق بهترین ساینده برای تمام کاربردها دانست. بهترین انتخاب زمانی انجام میشود که جنس قطعه، سختی، میزان برداشت، کیفیت سطح مورد انتظار و شرایط دستگاه لپینگ بهصورت همزمان بررسی شوند.
سوالات متداول درباره مقایسه پودر اکسید آلومینیوم و کاربید سیلیکون در لپینگ
۱. تفاوت اصلی پودر اکسید آلومینیوم و کاربید سیلیکون چیست؟
مهمترین تفاوت این دو ماده در سختی، چقرمگی و رفتار شکست ذرات است. کاربید سیلیکون سختتر و شکنندهتر است و لبههای تیزتری دارد؛ درحالیکه اکسید آلومینیوم چقرمهتر بوده و مقاومت بیشتری در برابر ضربه و شکست نشان میدهد.
۲. برای لپینگ فولادهای سخت کدام پودر مناسبتر است؟
در بسیاری از کاربردهای لپینگ فولادهای ابزار و قالبسازی، اکسید آلومینیوم به دلیل چقرمگی و پایداری عملکرد انتخاب مناسبی است. بااینحال، انتخاب نهایی به سختی فولاد، دانهبندی و شرایط عملیات بستگی دارد.
۳. آیا کاربید سیلیکون از اکسید آلومینیوم سختتر است؟
بله، کاربید سیلیکون معمولاً سختی بیشتری نسبت به اکسید آلومینیوم دارد و به همین دلیل در سایش مواد سخت و ترد عملکرد مناسبی ارائه میدهد.
۴. کدام پودر برای پرداخت شیشه و سرامیک بهتر است؟
کاربید سیلیکون به دلیل سختی بالا و قابلیت برش مؤثر، در بسیاری از عملیات پرداخت شیشه و سرامیک گزینه مناسبی محسوب میشود.
۵. آیا اندازه دانه پودر در کیفیت لپینگ تأثیر دارد؟
بله. اندازه ذرات یکی از عوامل تعیینکننده در میزان برادهبرداری و زبری سطح نهایی است. ذرات درشتتر معمولاً برای برداشت اولیه و ذرات ریزتر برای پرداخت نهایی استفاده میشوند.
۶. آیا میتوان از اکسید آلومینیوم و کاربید سیلیکون بهصورت همزمان استفاده کرد؟
در برخی فرایندهای چندمرحلهای میتوان از این دو ساینده در مراحل جداگانه استفاده کرد؛ اما مخلوط کردن مستقیم آنها بدون بررسی سازگاری و شرایط فرایند توصیه نمیشود. بهتر است هر مرحله با ساینده و دانهبندی مشخص انجام شود.
۷. سختی بیشتر پودر ساینده به معنای کیفیت بهتر لپینگ است؟
خیر. سختی بالا بهتنهایی تضمینکننده کیفیت بهتر نیست. چقرمگی، شکل ذرات، اندازه دانه، فشار تماس و جنس قطعه نیز در نتیجه نهایی نقش مهمی دارند.
۸. مهمترین عامل در خرید پودر مخصوص لپینگ چیست؟
شناخت جنس و سختی قطعه، تعیین اندازه ذرات مناسب، بررسی خلوص پودر و اطمینان از کیفیت یکنواخت آن از مهمترین معیارهای خرید ساینده مناسب برای لپینگ هستند.