




بلاگ
لپینگ چیست؟

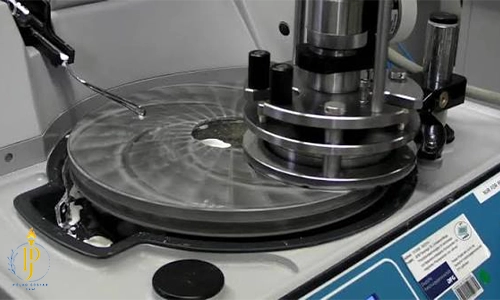
لپینگ چیست و چرا در ساخت شیرآلات و قطعات آببند اهمیت دارد؟ در ادامه با اصول کار، انواع، خمیر لپینگ، مراحل اجرا، کاربردها و تفاوت آن با سنگزنی و پولیش آشنا شوید.
فهرست محتوایی مقاله
لپینگ چیست؟
لپینگ چیست؟ این پرسش را بیشتر کسانی میپرسند که با شیرآلات صنعتی، آببندهای مکانیکی، یاتاقانها یا قطعات دقیق سروکار دارند. لپینگ (Lapping) یک فرایند ماشینکاری سایشی بسیار دقیق است که در پایان چرخهی تولید یک قطعه انجام میشود. در این فرایند، مقدار بسیار ناچیزی از سطح قطعه با کمک ذرات ریز ساینده برداشته میشود تا سطح به تختی، صافی و کیفیت مطلوب برسد.
فرض کنید قطعهای را با ماشینهای معمولی تراش داده و سنگزنی کردهاید. سطح آن با چشم کاملاً صاف دیده میشود، اما زیر میکروسکوپ پر از ناهمواریهای ریز، خراشها و قلههای کوچک است. در بسیاری از کاربردها این ناهمواریها مشکلی ایجاد نمیکنند. اما در اتصالات لولههای نفت و گاز، سطوح آببند و سیت شیرها، همین ناهمواریهای میکروسکوپی میتوانند مسیر نشت سیال یا گاز را باز کنند. لپینگ دقیقاً برای از بین بردن چنین نقصهایی استفاده میشود.
لپینگ را میتوان آخرین مرحلهی برادهبرداری روی یک قطعه دانست. قطعه تا رسیدن به این مرحله معمولاً فرایندهای متعددی مانند ریختهگری، تراشکاری، فرزکاری، عملیات حرارتی و سنگزنی را پشت سر گذاشته است. بنابراین اگر لپینگ با دقت و مهارت کافی انجام نشود، ممکن است همهی هزینه و زمان صرفشده هدر برود و قطعه اسقاط شود. به همین دلیل، لپینگ جزو حساسترین عملیات پرداختکاری محسوب میشود.
در ادامه، با تعریف دقیق، اصول کار، انواع، خمیر لپینگ، مراحل انجام کار، دستگاههای لپینگ، کاربردها، مزایا و معایب و پاسخ پرسشهای رایج دربارهی این فرایند آشنا میشوید.
تعریف دقیق لپینگ و اصول کار آن
معنی واژهی Lapping
واژهی Lapping در زبان انگلیسی به معنای سایش و صیقلدادن سطح است. در صنعت، این واژه برای فرایندی به کار میرود که در آن دو سطح، یکی قطعهکار و دیگری ابزار یا صفحهی لپ، با وجود ذرات سایندهی آزاد یا نیمهآزاد روی هم حرکت میکنند. نتیجهی این حرکت، برداشت میکرونی مواد از سطح قطعه و رسیدن به تختی و صافی بسیار بالا است.
اصل کار: سایش سهجسمی
اصل کار لپینگ بر پایهی سایش سهجسمی است. سه عنصر در این فرایند نقش دارند:
- قطعهکار: سطحی که باید اصلاح شود.
- صفحهی لپ یا ابزار لپینگ: سطحی که معمولاً از جنس نرمتر از قطعهکار است، مانند چدن، مس یا سرب.
- مادهی ساینده: ذرات ریز و سخت که بهصورت پودر، دوغاب یا خمیر بین دو سطح قرار میگیرند.
وقتی قطعه روی صفحهی لپ حرکت میکند، ذرات ساینده بین دو سطح میغلتند و در سطح صفحهی لپ فرو میروند. سپس همین ذرات، قلههای ریز سطح قطعه را میسایند. چون فشار و سرعت در این فرایند پایین است و ذرات بسیار ریزند، برداشت مواد بسیار کم و کنترلشده انجام میشود. برخلاف سنگزنی که ذرات ساینده به چرخ ثابت شدهاند و برش با نیروی زیاد انجام میشود، در لپینگ بخش بزرگی از کار با سایش ملایم انجام میگیرد. به همین دلیل گرمای کمتری تولید میشود و احتمال ایجاد تنش یا تغییر شکل در قطعه کاهش مییابد.
چه دقتی با لپینگ قابل دستیابی است؟
با لپینگ میتوان تختی سطح را در حد کسری از میکرون، زبری سطح را در حد چند صدم میکرون و دقت ابعادی را بسیار بالا نگه داشت. دقت نهایی به جنس قطعه، نوع ساینده، تجهیزات و مهارت اپراتور بستگی دارد. در کاربردهای بسیار حساس، مانند بلوکهای سنجش و قطعات نوری، سطح لپشده به ظاهری آینهای میرسد.
چرا لپینگ در صنعت اهمیت دارد؟
یکی از مهمترین عوامل مؤثر بر عملکرد درست قطعات مکانیکی، کیفیت سطح آنها است. در سطوح قطعاتی که با ماشینهای سنگزنی معمولی پرداخت شدهاند نیز باز هم ناهمواریهایی باقی میماند. در شرایط عادی این ناهمواریها بیاهمیتاند، اما در موارد زیر به مشکل جدی تبدیل میشوند:
- آببندی فلز به فلز: وقتی دو سطح فلزی بدون واشر یا الاستومر باید جلوی عبور سیال را بگیرند، کوچکترین ناهمواری میتواند باعث نشت شود.
- کاهش اصطکاک: سطوح صافتر اصطکاک کمتر و در نتیجه سایش و گرمای کمتری دارند.
- افزایش طول عمر قطعه: سطح یکنواخت، تنش را بهتر توزیع میکند و از شروع ترکهای خستگی جلوگیری میکند.
- دقت مونتاژ: قطعاتی که تخت و موازی باشند، بدون لقی یا ناهممحوری روی هم سوار میشوند.
در اتصالات لولههای نفت و گاز، نشت یک خطای ساده نیست. نشت گاز یا سیالات هیدروکربنی میتواند خطرات ایمنی، زیستمحیطی و اقتصادی بزرگی ایجاد کند. به همین دلیل، سیت و دیسک شیرها، گوهها و پلاگها پیش از استفاده یا پس از تعمیر، لپینگ میشوند تا آببندی دقیق تضمین شود.
اهداف اصلی فرایند لپینگ
لپینگ برای رسیدن به چند هدف مشخص انجام میشود:
- ایجاد تختی بالا: سطح قطعه با کمترین انحراف از صفحهی ایدهآل ساخته میشود.
- توازی سطوح: دو سطح مقابل هم با اختلاف بسیار ناچیز موازی میشوند.
- دقت ابعادی: ضخامت یا اندازهی نهایی قطعه با تلرانس بسیار باریک تنظیم میشود.
- کاهش زبری سطح: مقدار زبری (Ra) به حد بسیار پایین میرسد.
- صافی و ظاهر صیقلی: سطح نهایی براق و در بسیاری از موارد آینهای میشود.
- آمادهسازی برای آببندی: سطح تماس بهگونهای ساخته میشود که در فشار بالا نیز نشتی نداشته باشد.
اجزای اصلی فرایند لپینگ
صفحهی لپ (Lap Plate)
صفحهی لپ سطح مرجعی است که قطعه روی آن حرکت میکند. این صفحه معمولاً از چدن خاکستری ساخته میشود، چون ساختار یکنواخت دارد و ذرات ساینده بهخوبی در آن جا میگیرند. برای کارهای خاص ممکن است صفحههایی از جنس مس، سرب، قلع، شیشه یا مواد مرکب استفاده شود. صفحهی لپ باید خودش تخت باشد، چون دقت قطعهی نهایی بهشدت به تختی آن وابسته است. روی بعضی صفحهها شیارهایی ایجاد میشود تا ذرات ساینده و برادهها از سطح تماس خارج شوند و دوغاب بهطور یکنواخت پخش شود.
مواد ساینده
سایندهها قلب فرایند لپینگ هستند. رایجترین آنها عبارتاند از اکسید آلومینیوم، کاربید سیلیسیم، کاربید بور و الماس. اندازهی ذرات از چند ده میکرون تا کسری از میکرون متغیر است. هرچه ذرات ریزتر باشند، سطح صافتر میشود اما سرعت برداشت کاهش مییابد.
حامل و روانکار
ذرات ساینده معمولاً درون یک حامل مایع یا چرب پخش میشوند. این حامل میتواند روغن لپینگ، آب، گریس یا ترکیبات مخصوص باشد. وظایف حامل عبارتاند از معلق نگه داشتن ذرات، خنککاری، کاهش اصطکاک و کمک به شستوشوی برادهها. ترکیب ساینده و حامل است که خمیر یا دوغاب لپینگ را میسازد.
انواع لپینگ
1. لپینگ دستی
در لپینگ دستی، اپراتور قطعه یا ابزار را روی صفحهی لپ با الگوی حرکتی مشخص، معمولاً به شکل عدد ۸ یا حرکت دورانی، جابهجا میکند. این روش برای قطعات تکی، تعمیرات میدانی و کارگاههای کوچک مناسب است. کیفیت کار در این روش به شدت به مهارت اپراتور وابسته است. فشار ناهمگون یا حرکت نادرست میتواند باعث گرد شدن لبهها یا ایجاد انحنا در سطح شود.
2. لپینگ ماشینی
در لپینگ ماشینی، حرکت قطعه و صفحه بهوسیلهی دستگاه کنترل میشود. فشار، سرعت و زمان کار قابل تنظیم است و تکرارپذیری نتایج بسیار بالاتر است. این روش برای تولید انبوه و قطعاتی که دقت بالا میخواهند مناسب است.
3. لپینگ یکطرفه
در این روش، فقط یک سطح قطعه روی صفحهی لپ پرداخت میشود. کاربرد آن در سیت شیرها، سطوح آببند، بلوکها و قطعات تخت است.
4. لپینگ دوطرفه
در لپینگ دوطرفه، قطعه بین دو صفحهی لپ بالا و پایین قرار میگیرد و هر دو سطح همزمان پرداخت میشوند. این روش علاوه بر تختی، توازی بسیار بالایی ایجاد میکند و برای واشرهای فلزی، دیسکها، رینگهای آببند و ویفرها کاربرد دارد.
5. لپینگ تر و لپینگ خشک
در لپینگ تر از دوغاب یا خمیر همراه با مایع حامل استفاده میشود و رایجترین حالت است. در لپینگ خشک، ذرات ساینده بدون مایع روی سطح قرار میگیرند. این روش کمتر استفاده میشود و بیشتر برای شرایط خاص یا مواد معین به کار میرود.
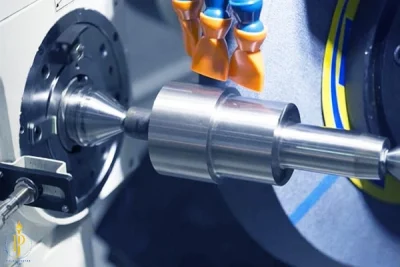
خمیر لپینگ چیست و چه نقشی دارد؟
خمیر لپینگ یکی از مهمترین عوامل مؤثر بر نتیجهی نهایی کار است. این خمیر مخلوطی از ذرات سایندهی بسیار ریز و یک حامل چرب یا روغنی است. ذرات ساینده کار برداشت را انجام میدهند و حامل باعث چسبیدن خمیر به سطح، کاهش اصطکاک و کنترل سایش میشود.
مهمترین عوامل در انتخاب خمیر لپینگ
انتخاب خمیر باید بر اساس چند معیار انجام شود:
- جنس قطعه: برای فولاد زنگنزن، چدن، برنج یا فولادهای سختکاریشده، سایندهی متفاوتی لازم است.
- سختی سطح: قطعات سختتر به سایندهی سختتری مانند کاربید سیلیسیم یا الماس نیاز دارند.
- میزان آسیب سطح: اگر خراشها عمیق باشند، ابتدا باید از خمیر درشتدانه استفاده کرد.
- دقت مورد نیاز: برای رسیدن به سطح آینهای، آخرین مرحله باید با خمیر بسیار ریزدانه انجام شود.
جدول مقایسهی سایندههای رایج در لپینگ
| مادهی ساینده | سختی نسبی | کاربرد رایج | ویژگی مهم |
|---|---|---|---|
| اکسید آلومینیوم | متوسط | فولادهای نرم و متوسط، برنج | مناسب برای کارهای عمومی |
| کاربید سیلیسیم | بالا | چدن، فلزات غیرآهنی، سرامیک | برش سریع و تیز |
| کاربید بور | بسیار بالا | قطعات سخت، کاربید تنگستن | جایگزین اقتصادیتر الماس |
| الماس | بالاترین | فولاد سخت، سرامیک، کاربید | دقت و سرعت بسیار بالا، قیمت بیشتر |
| اکسید کروم | متوسط | پرداخت نهایی و براقکاری | ایجاد سطح آینهای |
نکتهی مهم دربارهی دانهبندی
خمیرها معمولاً با اندازهی ذرات مشخص میشوند. رسم رایج این است که کار را با خمیر درشتتر آغاز کنند و سپس بهتدریج به خمیر ریزتر برسند. هنگام تعویض خمیر، حتماً سطح قطعه و صفحهی لپ باید کاملاً تمیز شود. باقی ماندن ذرات درشت در مرحلهی ریزکاری، خراشهای عمیق ایجاد میکند و کل کار را خراب میکند.
مراحل انجام لپینگ
اگرچه جزئیات کار به نوع قطعه و دستگاه بستگی دارد، مراحل کلی لپینگ معمولاً به شکل زیر است:
مرحلهی اول: بازرسی و آمادهسازی قطعه
قبل از هر کاری، سطح قطعه با دقت بررسی میشود. وجود ترک، فرورفتگی عمیق یا خوردگی شدید باید شناسایی شود، چون ممکن است لپینگ بهتنهایی کافی نباشد و قطعه نیاز به سنگزنی یا تراشکاری مجدد داشته باشد. سپس سطح از چربی، براده و آلودگی پاک میشود.
مرحلهی دوم: انتخاب ساینده و آمادهسازی صفحهی لپ
بر اساس جنس قطعه و میزان آسیب، خمیر یا دوغاب مناسب انتخاب میشود. صفحهی لپ نیز باید تمیز و تخت باشد. در صورت لزوم، صفحه پیش از شروع کار بازرسی و اصلاح میشود.
مرحلهی سوم: اعمال خمیر
لایهی نازک و یکنواختی از خمیر روی صفحه یا سطح قطعه پخش میشود. مصرف بیش از حد خمیر باعث لغزندگی، کاهش اثر سایش و ایجاد لبههای گرد میشود.
مرحلهی چهارم: حرکت دادن قطعه
قطعه با فشار ملایم و یکنواخت روی صفحه حرکت داده میشود. حرکت باید بهگونهای باشد که سایش در همهی نقاط سطح یکسان انجام شود. در لپینگ دستی اغلب از حرکتهای هشتشکل استفاده میشود و در دستگاههای ماشینی، حرکت دورانی و نوسانی ترکیبی کار میکند.
مرحلهی پنجم: بازرسی حین کار
در فواصل منظم، قطعه شسته و بررسی میشود. برای بررسی تختی میتوان از صفحهی تخت نوری و نور تکرنگ استفاده کرد. هرچه نوارهای تداخلی کمتر و مستقیمتر باشند، سطح تختتر است. در سیت شیرها معمولاً با آزمون رنگنمایی یا آبیکاری، میزان تماس سطوح بررسی میشود.
مرحلهی ششم: تعویض به خمیر ریزتر
پس از حذف خراشهای اولیه، با تمیز کردن کامل سطح، از خمیر ریزتر استفاده میشود تا زبری سطح کاهش یابد.
مرحلهی هفتم: شستوشو و بازرسی نهایی
در پایان، قطعه کاملاً شسته و خشک میشود و تختی، زبری و میزان آببندی بررسی میشود. اگر نتیجه مطلوب نبود، فرایند در صورت امکان تکرار میشود.

دستگاه لپینگ چیست و چه کاری انجام میدهد؟
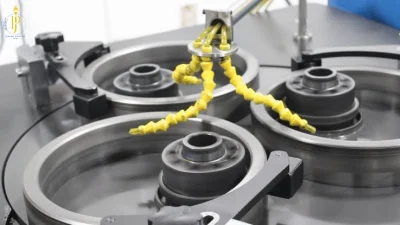
دستگاه لپینگ ابزار تخصصی برای صاف، تخت و صیقلی کردن سطوحی مانند سیت، پلاگ، دیسک و گوه است. این دستگاهها معمولاً شامل یک صفحهی لپ چرخان، سیستم کنترل فشار و سرعت، نگهدارندهی قطعه و در بعضی مدلها سیستم تغذیهی خودکار دوغاب هستند. هدف آنها کاهش وابستگی نتیجه به مهارت دست اپراتور و افزایش تکرارپذیری است.
مزایای استفاده از دستگاه لپینگ
- یکنواختی بالاتر در نتایج
- کاهش خطای انسانی
- صرفهجویی در زمان در تولید تعدادی
- امکان کنترل دقیق فشار و سرعت
- افزایش دقت آببندی فلز به فلز
دستگاههای لپینگ در صنعت شیرآلات
در تعمیر و ساخت شیرهای صنعتی، دستگاههای لپینگ برای پرداخت سیت و دیسک شیرهای کشویی، توپی، سوزنی و یکطرفه استفاده میشوند. در شیرهای مورد استفاده در خطوط نفت و گاز، آببندی فلز به فلز از اهمیت ویژهای برخوردار است و پرداخت سطح با لپینگ جزو الزامات کنترل کیفیت به شمار میرود.
کاربردهای لپینگ در صنایع مختلف
- صنعت نفت، گاز و پتروشیمی : مهمترین کاربرد لپینگ در این صنایع، پرداخت سطوح آببند اتصالات و شیرآلات است. سیت و دیسک شیرها، گوهی شیرهای کشویی، پلاگ و سطوح تماس فلنجهای خاص همگی برای جلوگیری از نشت سیال یا گاز لپ میشوند.
- ساخت و تعمیر آببندهای مکانیکی : سطوح آببندهای مکانیکی پمپها و کمپرسورها باید تخت و صاف باشند. اختلاف بسیار ناچیز در تختی میتواند باعث نشتی یا سایش زودهنگام شود.
- یاتاقانها و قطعات دوار : در تولید بلبرینگها، رولربرینگها و بوشها، لپینگ برای دستیابی به سطح مسابقهی دقیق و کاهش لرزش به کار میرود.
- ابزار اندازهگیری : بلوکهای سنجش، صفحههای مرجع و گیجهای دقیق با لپینگ ساخته میشوند، چون به تختی و دقت ابعادی فوقالعاده نیاز دارند.
- صنایع الکترونیک و نیمههادی : ویفرهای سیلیکونی و بسترهای سرامیکی پیش از مراحل بعدی تولید، لپ میشوند تا ضخامت یکنواخت و سطح مناسب داشته باشند.
- صنایع هوافضا و خودروسازی : قطعاتی مانند اجزای سیستمهای سوخترسانی، سوپاپها، پمپهای هیدرولیک و انژکتورها برای عملکرد دقیق و بدون نشتی نیاز به لپینگ دارند.
- صنایع نوری : برای ساخت لنزها، منشورها و آینهها، سطوح شیشهای ابتدا با لپینگ شکلدهی میشوند و سپس پولیش نهایی انجام میگیرد.
تفاوت لپینگ با سنگزنی، پولیش و هونینگ
اغلب افراد این فرایندها را با هم اشتباه میگیرند. جدول زیر تفاوتهای اصلی را نشان میدهد:
| ویژگی | لپینگ | سنگزنی | پولیش | هونینگ |
|---|---|---|---|---|
| هدف اصلی | تختی و صافی بسیار بالا | برادهبرداری و شکلدهی دقیق | براقکاری و زیبایی سطح | اصلاح سوراخها و استوانهها |
| نوع ساینده | آزاد (خمیر یا دوغاب) | ثابت (چرخ سنگ) | آزاد یا نیمهثابت | سنگهای ثابت |
| مقدار برداشت | بسیار کم | زیاد تا متوسط | بسیار کم | کم تا متوسط |
| فشار و سرعت | پایین | بالا | پایین تا متوسط | متوسط |
| دقت تختی | بسیار بالا | بالا | معمولاً مورد تأکید نیست | وابسته به هندسهی سوراخ |
| زبری نهایی | بسیار پایین | پایین تا متوسط | پایین | پایین |
بهطور خلاصه، سنگزنی برای رساندن قطعه به اندازهی نزدیک به نهایی استفاده میشود، لپینگ برای دقت و تختی فوقالعاده، پولیش برای ظاهر براق و هونینگ برای اصلاح سطوح داخلی استوانهای. در بسیاری از مسیرهای تولید، این فرایندها پشت سر هم و مکمل یکدیگر انجام میشوند.
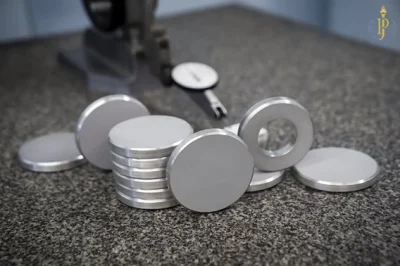
مزایا و معایب لپینگ
مزایای لپینگ
- رسیدن به تختی و صافی بسیار بالا
- زبری سطح بسیار کم
- تولید گرمای ناچیز و کاهش تنش در قطعه
- امکان کار روی فلزات سخت، سرامیک و شیشه
- افزایش کیفیت آببندی و طول عمر قطعه
- تکرارپذیری بالا در دستگاههای مدرن
معایب و محدودیتها
- سرعت برداشت پایین
- نیاز به مهارت بالا، بهویژه در روش دستی
- مصرف مواد ساینده و هزینهی خمیرهای باکیفیت
- ریسک ورود ذرات ساینده به سطح قطعه در بعضی مواد نرم
- نیاز به تمیزکاری دقیق پس از کار
- بازگشتناپذیر بودن خطاها؛ اگر زیاد برداشت شود، قطعه را نمیتوان اصلاح کرد
عوامل مؤثر بر کیفیت لپینگ
- فشار : فشار زیاد سرعت برداشت را افزایش میدهد اما خراش و گرمای بیشتری ایجاد میکند. فشار کم، کار را کند میکند ولی کیفیت را بالا میبرد.
- سرعت : سرعت حرکت قطعه روی صفحه باید متناسب با نوع ساینده و جنس قطعه باشد. سرعت بیش از حد باعث پرتاب شدن ذرات و پخش ناهمگون دوغاب میشود.
- اندازه و غلظت ذرات ساینده : ذرات درشتتر سریعتر میبرند ولی سطح را زبرتر میکنند. غلظت بالای ذرات هم ممکن است باعث انباشته شدن و ایجاد خراش شود.
- جنس صفحهی لپ : صفحهی نرمتر ذرات را بهتر در خود نگه میدارد، اما سریعتر هم فرسوده میشود و تختی خود را از دست میدهد. بنابراین کنترل و اصلاح دورهای صفحه ضروری است.
- دما و محیط کار : تغییر دما میتواند باعث انبساط قطعه و صفحه شود و دقت اندازهگیری را مختل کند. در کارهای بسیار دقیق، محیط کار باید از نظر دما و گردوغبار کنترل شود.
- مهارت اپراتور : در روش دستی، مهارت اپراتور عامل تعیینکننده است. اپراتور باید فشار یکنواخت، الگوی حرکتی درست و تشخیص بهموقع پایان کار را بداند.
خطاهای رایج در لپینگ و روش جلوگیری از آنها
گرد شدن لبهها
این مشکل معمولاً از فشار نابرابر یا خروج بیش از حد قطعه از لبهی صفحه ناشی میشود. حرکت کنترلشده و نگهداشتن قطعه در محدودهی صفحه آن را کاهش میدهد.
خراشهای عمیق و پراکنده
علت اصلی آن آلودگی خمیر یا باقی ماندن ذرات درشت هنگام عبور به مرحلهی ریزتر است. شستوشوی کامل و جدا نگه داشتن ابزار و صفحهی مخصوص هر دانهبندی راهحل است.
ایجاد سطح محدب یا مقعر
اگر صفحهی لپ تخت نباشد یا فشار ناهمگون وارد شود، سطح قطعه تخت نمیشود. بازرسی مداوم تختی با ابزار نوری یا خطکش دقیق مهم است.
برداشت بیش از حد
برداشت زیاد ممکن است ابعاد قطعه را از محدودهی تلرانس خارج کند. بنابراین هنگام کار باید بهطور دورهای اندازهگیری انجام شود.
نشتی پس از مونتاژ
اگر پس از لپینگ باز هم نشتی وجود داشت، ممکن است علت آن آلودگی سطح، خراشهای جهتدار یا عدم هممحوری سیت و دیسک باشد. در این حالت بازرسی دقیق و تکرار فرایند لازم است.
نکات ایمنی و نگهداری در لپینگ
لپینگ ذاتاً فرایند کمخطری است، اما رعایت چند نکته ضروری است. استفاده از دستکش و عینک ایمنی هنگام کار با خمیرها لازم است، چون بعضی سایندهها و حاملها برای پوست و چشم تحریککنندهاند. از ورود گردوغبار سایندهی خشک به دستگاه تنفسی باید جلوگیری شود. خمیرها را باید در ظرف دربسته و دور از آلودگی نگهداری کرد و بر اساس دانهبندی برچسبگذاری نمود. صفحههای لپ نیز باید پس از کار تمیز شوند و در محیط خشک و بدون ضربه نگهداری شوند. بازرسی دورهای تختی صفحهی لپ، بخشی از برنامهی کنترل کیفیت هر کارگاه محسوب میشود.
چه زمانی باید به متخصص لپینگ مراجعه کرد؟
اگر قطعهای گرانقیمت، حساس یا ایمنیمحور دارید، مثل سیت شیرهای خطوط انتقال نفت و گاز، بهتر است کار را به مجموعهای با تجهیزات و تجربهی کافی بسپارید. دلایل این توصیه روشن است. اشتباه در لپینگ جبرانناپذیر است و هزینهی تعویض قطعه یا توقف تولید معمولاً بسیار بیشتر از هزینهی سرویس تخصصی است. همچنین مجموعههای حرفهای معمولاً ابزار اندازهگیری دقیق، صفحات مرجع و دستگاههای مناسب در اختیار دارند و میتوانند گزارش کنترل کیفیت ارائه دهند.

| برای برقرار هر گونه ارتباط و پرسش و پاسخ با کارشناسان مجموعه پولاد گستر جم بر روی واتساپ کلیک فرمایید.
جمعبندی
لپینگ یکی از دقیقترین فرایندهای پرداخت سطح در صنعت است که با کمک ذرات سایندهی ریز و صفحهی لپ، مقدار بسیار کمی از سطح قطعه را برمیدارد و به تختی، توازی، صافی و زبری بسیار پایین میرسد. اهمیت اصلی آن در جایی است که دو سطح باید بدون واشر و صرفاً با تماس فلز به فلز آببندی کنند. سیت و دیسک شیرها، گوهها، پلاگها، آببندهای مکانیکی و قطعات نوری از جمله مصادیق مهم لپینگ هستند.
موفقیت در لپینگ به چند عامل مهم وابسته است: انتخاب درست خمیر لپینگ بر اساس جنس قطعه و سختی سطح، تختی صفحهی لپ، کنترل فشار و سرعت، تمیزکاری دقیق بین مراحل و مهارت اپراتور. چون لپینگ در پایان زنجیرهی تولید انجام میشود، هرگونه خطا ممکن است قطعهای را که قبلاً هزینهی زیادی روی آن شده است، اسقاط کند. بنابراین اجرای دقیق و استفاده از تجهیزات مناسب، سرمایهگذاری هوشمندانهای برای افزایش کیفیت و عمر قطعات است.
اگر پاسخ پرسش «لپینگ چیست؟» را به یک جمله خلاصه کنیم، این است: لپینگ آخرین و دقیقترین مرحلهی برادهبرداری ساینده است که سطح را برای آببندی، دقت و عملکرد بینقص آماده میکند.
سوالات متداول دربارهی لپینگ
1. لپینگ چیست و چه کاربردی دارد؟
لپینگ یک فرایند ماشینکاری سایشی دقیق است که با استفاده از ذرات ساینده، تختی، صافی و کیفیت سطح قطعات را بهبود میدهد. کاربرد اصلی آن در آببندی فلز به فلز، ساخت شیرآلات، یاتاقانها، آببندهای مکانیکی و قطعات دقیق است.
2. تفاوت لپینگ و سنگزنی چیست؟
در سنگزنی از چرخ سایندهی ثابت و نیروی بیشتر استفاده میشود و برداشت مواد بیشتر است. در لپینگ ذرات ساینده آزادند، فشار و سرعت پایین است و هدف اصلی رسیدن به تختی و صافی بسیار بالا است.
3. خمیر لپینگ را چگونه انتخاب کنیم؟
انتخاب خمیر به جنس قطعه، سختی سطح، میزان آسیب و دقت مورد نیاز بستگی دارد. برای خراشهای عمیق از دانهی درشتتر و برای پرداخت نهایی از دانهی بسیار ریز استفاده میشود. سایندههایی مانند کاربید سیلیسیم و الماس برای قطعات سخت و اکسید آلومینیوم برای کارهای عمومی کاربرد بیشتری دارند.
4. آیا لپینگ را میتوان با دست انجام داد؟
بله، لپینگ دستی برای قطعات کوچک و تعمیرات میدانی رایج است. با این حال، نتیجهی آن به مهارت اپراتور وابسته است و برای کارهای حساس، دستگاههای لپینگ دقت و تکرارپذیری بیشتری دارند.
5. چرا سیت شیرها لپینگ میشوند؟
چون سیت و دیسک شیر باید بدون واشر، فقط با تماس فلز به فلز جلوی نشت را بگیرند. لپینگ سطح تماس را تخت و صاف میکند تا آببندی در فشارهای بالا هم حفظ شود.
6. لپینگ چه دقتی ایجاد میکند؟
در شرایط مناسب، لپینگ میتواند تختی را در حد کسری از میکرون و زبری را در حد چند صدم میکرون برساند. دقت واقعی به جنس قطعه، ساینده، دستگاه و مهارت اجرا بستگی دارد.
7. آیا لپینگ و پولیش یکی هستند؟
خیر. هدف لپینگ تختی، دقت ابعادی و کیفیت سطح عملکردی است، در حالی که پولیش بیشتر برای براق کردن و بهبود ظاهر انجام میشود. با این حال، لپینگ با خمیرهای ریز میتواند سطحی صیقلی و آینهای هم ایجاد کند.
8. اگر پس از لپینگ باز هم نشتی داشتیم چه باید کرد؟
ابتدا قطعه باید دوباره تمیز و بازرسی شود. علل رایج عبارتاند از خراشهای عمیق باقیمانده، آلودگی سطح، تخت نبودن صفحهی لپ یا ناهممحوری قطعات. در صورت لزوم، لپینگ با دانهبندی مناسب تکرار میشود یا قطعه به متخصص سپرده میشود.








1 نظر در “لپینگ چیست؟”